压接端子线材的预处理与理线基础
压接式内部导线在设备内部布线时,若处理不当极易形成死结或缠绕,影响后续维护与散热。有效的收纳始于对线材本身的预处理,在压接完成并经过绝缘测试后,应立即使用无腐蚀性的清洁剂去除压接钳残留的金属碎屑及助焊剂残留,确保端子表面光洁。这一步骤能减少线材间的静电吸附,使后续捆扎更加跟手,避免因表面粗糙导致的摩擦力过大而难以理顺。
理线的核心在于控制线束的柔韧度与刚性平衡。对于较硬的铜芯导线,在压接前可进行轻微的退火处理或选用高柔韧性的多股软线,以降低弯曲应力。在实际操作中,应预留适当的弯曲半径,通常建议不小于导线外径的六倍,防止因过度弯折导致内部铜丝断裂或压接点松动。通过保持线材的自然弧度,而非强行拉直或扭曲,可从根本上减少因应力释放造成的回弹和缠绕现象。
标准化捆扎工具的选择与使用规范
选择合适的捆扎材料是防止缠绕的关键环节,尼龙扎带因其强度高、耐候性好成为主流选择,但需避免使用过粗或表面过于粗糙的型号,以免损伤绝缘层或难以收紧。对于空间狭小或需要频繁拆动的区域,可选用魔术贴绑带或螺旋缠绕管,这类工具允许快速调整松紧度且不会像扎带那样一旦收紧便难以微调。在选取扎带时,应关注其宽度与厚度,一般电子设备内部布线推荐使用宽度在6-10mm的扎带,以确保足够的固定力而不占用过多空间。
捆扎时的力度与间距控制直接影响线束的整洁度。扎带收紧时应保持适度张力,过紧会导致绝缘层变形甚至破裂,过松则无法固定线材。建议采用“分段固定法”,即在线束的关键节点(如分支处、转角处)设置固定点,间距保持在10-15厘米左右,使线束在行进过程中保持线性轨迹。对于多根并行导线,应先理顺再捆扎,确保每根导线在扎带下方均匀分布,避免局部堆积形成绳结。
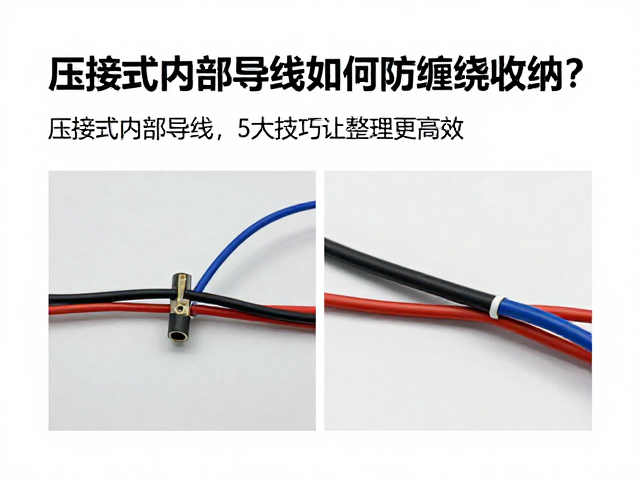
结构性固定与空间布局策略
在设备内部,线束应避开高温源、运动部件及尖锐边缘,利用设备自身的结构特征进行固定。许多设备外壳或支架设有专门的理线槽或卡扣位,应优先利用这些现成结构,将线束嵌入其中,利用物理边界限制线材的活动范围。若设备无专用理线结构,可使用硅胶垫圈或橡胶护线圈包裹导线穿过孔洞的部分,既起到固定作用,又能防止摩擦磨损。
对于复杂的线束走向,可采用“主从分离”策略,将主干线束与分支线束分别固定。主干线束使用较粗的扎带或线槽固定,分支线束则使用细扎带或热缩管进行局部整理。在分支点处,应预留足够的松弛度,以应对设备震动或热胀冷缩带来的位移。通过在主线上设置分支固定点,可有效防止分支线束因重力或外力作用而滑脱或缠绕到其他部件上。
动态维护下的防缠绕设计
设备在运行过程中可能产生震动或热循环,导致线束位置发生微小变化,长期积累可能引发缠绕。为此,可在线束与固定点之间增加弹性缓冲材料,如发泡海绵或硅胶套管,吸收震动能量,减少线束间的相对位移。对于需要定期维护或拆卸的线束,应采用快拆式固定结构,如魔术贴或卡扣式扎带,避免每次维护都需剪除扎带后重新整理,降低因反复操作导致的混乱风险。
在布线规划阶段,可引入颜色编码或标签管理系统,区分不同功能或颜色的线束,便于识别与整理。例如,将电源线、信号线、接地线分别使用不同颜色的扎带或线槽进行标识。这种视觉化的管理方式不仅有助于日常维护,也能在发现缠绕前快速定位问题区域。同时,保持设备内部清洁,定期清理灰尘与异物,防止杂质嵌入线束中增加摩擦力,从而维持线束的整洁状态。