表面预处理:去除油污与增加附着力
哑光磨砂表面的微观结构粗糙且孔隙较多,表面残留的脱模剂、指纹油脂或灰尘会形成隔离层,导致胶粘剂无法渗透并产生有效锚固。在操作前,需使用无水乙醇或异丙醇配合无绒擦拭纸,对耳机前壳粘接区域进行彻底清洁。擦拭时需遵循单向直线动作,避免画圈导致污垢重新分布,待溶剂完全挥发后,表面应呈现干燥、无油光的状态。若表面存在顽固污渍,可借助精密电子清洁剂进行辅助处理,确保基材表面能级处于最佳粘接状态。
针对高疏水的哑光材质,简单的清洁往往不足以应对长期使用的应力挑战,物理打磨或等离子处理能显著提升微观结合力。使用低目数的细砂纸轻轻打磨粘接区域,制造出均匀的微小划痕,增加胶液接触面积和机械咬合力,随后再次清理打磨产生的粉尘。对于更高要求的工艺场景,等离子清洗机可通过高能粒子轰击表面,去除有机污染物并引入极性基团,使表面能大幅提升,从而让胶水像“抓”住表面一样牢固,这一步骤能有效解决因表面能过低导致的早期脱胶现象。
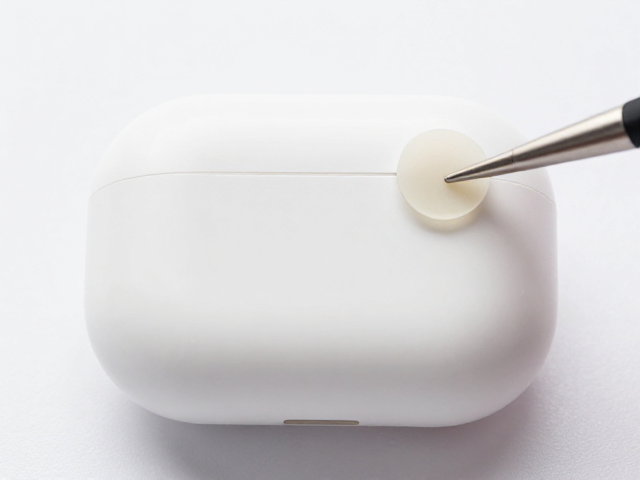
胶材选型与涂布控制:匹配材质特性
不同材质的耳机前壳对胶粘剂的化学性质要求严苛,常见的PC或ABS材质需选用高内聚力的丙烯酸结构胶或改性环氧树脂,而金属材质则需考虑导电性或绝缘需求。选择胶水时,应关注其固化后的硬度与韧性平衡,过硬的胶层在跌落时易脆裂,过软则抗蠕变性不足。涂抹过程中,建议使用精密点胶针头或毛细管,采用“点-扩”或“线-匀”的方式,控制胶量在0.1-0.5毫米的厚度范围内,避免胶层过厚导致固化收缩应力过大,进而引发壳体变形或粘接强度下降。
涂布后的流平与预固化阶段是决定最终粘接质量的关键环节。胶水施加后,需静置一定时间(通常30-120秒,视具体胶水型号而定),让溶剂挥发并使胶液充分润湿表面微孔。此阶段严禁移动部件,以免破坏胶层内部的分子链排列。对于双面胶形式的粘接,需确保胶膜平整无气泡,贴合时从一侧缓慢滚压,利用气压将空气排出,确保胶层与基材紧密接触。若使用液态胶水,需严格监控环境温度与湿度,高温低湿环境可能加速表面结皮,影响深层固化,建议控制在25±5℃,相对湿度40-60%的环境下操作。
固化工艺与应力消除:确保长期稳定性
固化过程并非简单的等待,而是分子链交联反应的过程,温度、压力和时间三者缺一不可。对于大多数耳机结构胶,热固化能显著提升最终强度,通常需在40-60℃的热风或恒温箱中处理15-30分钟。固化过程中施加均匀的夹持力,压力大小需适中,过大的压力会导致胶层过薄甚至溢出,过小的压力则无法消除界面间隙。固化后不可立即进行剧烈弯折或受力测试,需预留足够的冷却和应力释放时间,通常建议在室温下静置2-24小时,使胶层内部应力完全松弛,达到最佳力学性能。
实际生产环境中,固化后的质量验证需通过非破坏性或微损测试来评估粘接效果,而非依赖肉眼观察。可通过剥离强度测试(Peel Test)或剪切强度测试(Lap Shear Test)来量化粘接质量,标准测试方法可参考GB/T 2790或ASTI D3330等行业通用规范。对于批量生产,可采用红外热成像监测固化过程中的温度均匀性,确保无局部过热或固化不均现象。若发现粘接不良,需分析是表面处理不足、胶量不当还是固化参数错误,通过调整工艺窗口进行修正,而非简单更换胶水,因为工艺参数的稳定性往往比材料本身的绝对指标更能决定最终良率。