卡扣配合机理与公差等级设定
耳机前壳卡扣的装配稳定性直接取决于模具型腔与滑块的运动精度,通常采用H7/g6或H7/f7的配合标准进行设计。在注塑成型过程中,塑料材料的热收缩率会导致实际尺寸与理论尺寸产生偏差,因此需要在模具设计阶段预留足够的公差补偿空间。对于ABS或PC+ABS材质的前壳,其线性收缩率一般在0.5%-0.7%之间,这一物理特性要求工程师在计算卡扣倒扣深度和配合间隙时,必须结合材料特性进行严密的计算,而非依赖经验估算。
公差等级的设定需兼顾装配效率与结构强度。过大的间隙虽然能消除卡滞,但会导致耳机前壳与后壳之间出现可见缝隙,影响外观品质并降低防尘防水性能;过小的间隙则会导致装配时需要极大的按压力,极易造成卡扣根部断裂或产生永久性塑性变形。行业通用的装配间隙控制范围通常维持在0.05mm至0.15mm之间,这一区间能在保证结构稳固的同时,提供适当的容错空间以应对生产过程中的微小尺寸波动。
卡滞问题的成因分析与优化策略
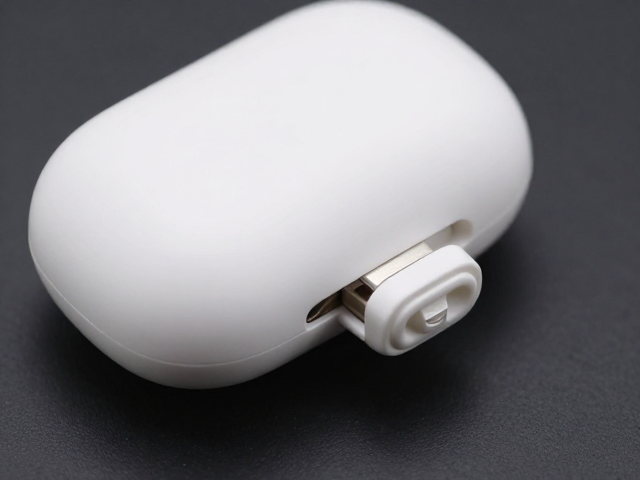
装配过程中的卡滞现象多源于卡扣导向面的摩擦阻力过大或脱模斜度不足。当卡扣尖端与配合孔内壁接触面积过大时,静摩擦力会显著增加,导致装配手感生硬甚至无法完全锁紧。解决这一问题需优化卡扣导向面的几何形状,通常将导向面设计为圆角过渡或设置微小的倒角,以引导卡扣顺利滑入配合位置。此外,增加脱模斜度可以减少模具成型时的包紧力,从而降低零件表面的粗糙度,间接提升装配顺滑度。
材料表面处理与润滑也是缓解卡滞的关键手段。在装配环节引入微量润滑剂或选用具有自润滑特性的改性塑料材料,能有效降低摩擦系数。部分高端耳机产品会在卡扣接触面设置微细的纹理结构,通过减少实际接触面积来降低摩擦阻力,同时保持足够的结构强度。这种设计不仅提升了装配良率,还避免了因反复装配导致的卡扣磨损,延长了产品的使用寿命。
异响产生的机理与抑制措施
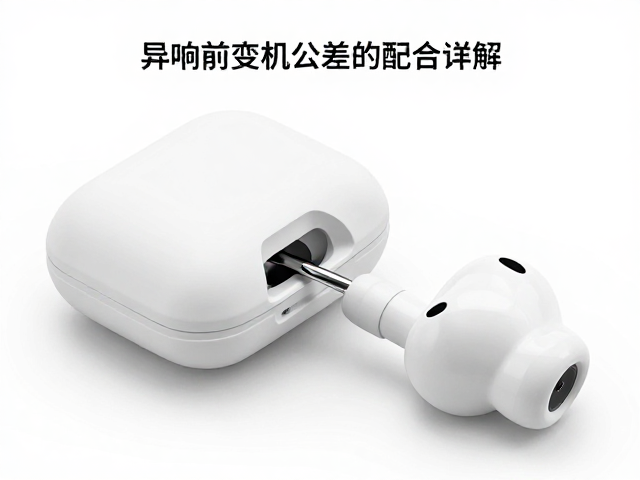
异响主要源于装配后零件间存在微米级的间隙,在声波振动或外力冲击下发生相对位移产生的撞击声。当耳机前壳与后壳的卡扣配合间隙超过临界值时,低频声波会引起壳体共振,进而激发出行车或运动过程中明显的“咯吱”声。抑制异响的核心在于消除或缩小装配间隙,确保卡扣在锁紧状态下具有足够的预紧力,使零件间形成紧密贴合。
采用双卡扣定位或增加加强筋结构是提升配合刚性的有效方法。双卡扣设计通过多点接触分散应力,减少单一接触点的形变,从而降低因受力不均导致的间隙变化。在卡扣根部增加加强筋,能提高卡扣的抗弯刚度,防止其在装配过程中发生弹性变形过大。此外,在配合面增加橡胶垫或硅胶圈等缓冲材料,能够吸收振动能量,显著降低异响现象,提升用户的听觉体验。
良率提升与制程控制
生产过程中的良率提升依赖于严密的制程控制与检测标准。首件检验需使用三坐标测量机对卡扣关键尺寸进行全尺寸检测,确保模具精度符合设计要求。在批量生产阶段,实施SPC(统计过程控制)监控注塑参数,如注射速度、保压时间、模具温度等,防止因工艺波动导致的尺寸漂移。建立标准化的装配作业指导书,明确装配手法和力度要求,减少人为操作失误。
定期维护模具是保持长期良率稳定的基础。卡扣滑块和导向部件的磨损会导致配合间隙逐渐增大,进而引发卡滞或异响。制定严密的模具保养计划,定期清理模垢、抛光磨损面,并及时更换老化部件,可有效维持模具精度。同时,引入自动化视觉检测系统,对每耳机的卡扣装配状态进行实时监测,快速识别并剔除不良品,确保出厂产品的一致性。