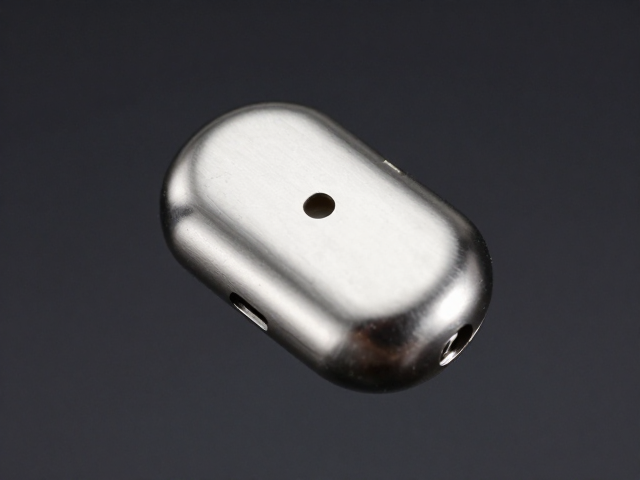
不锈钢材质特性对粘接界面的影响
不锈钢作为耳机前壳的主流基材,其表面通常经过拉丝、喷砂或镜面抛光等后处理工艺,这些处理直接决定了微观层面的粗糙度与化学活性。高光洁度的镜面处理虽然能提升视觉质感,但表面能较低,普通胶粘剂难以形成有效的机械咬合与分子间作用力,容易导致粘接强度不足。相比之下,喷砂或拉丝处理增加了微观凹凸结构,为胶水提供了更多的锚固点,显著提升了物理嵌合力,但在粘接前必须彻底清除残留的金属碎屑与油污,否则杂质会成为应力集中点,导致粘接失效。
材质本身的导热性与热膨胀系数也是工艺设计中的关键变量。不锈钢的热导率相对较高,在固化过程中若加热不均,容易因局部温差产生内应力,进而引发胶层微裂纹或基材变形。此外,不同牌号的不锈钢在耐腐蚀性与表面氧化膜稳定性上存在差异,例如304与316L不锈钢表面的钝化膜致密程度不同,直接影响表面活化处理的效果。在实际作业中,需根据具体牌号调整表面预处理方案,确保氧化层被适度去除且不破坏基材完整性,为胶粘剂提供洁净、高活性的结合面。
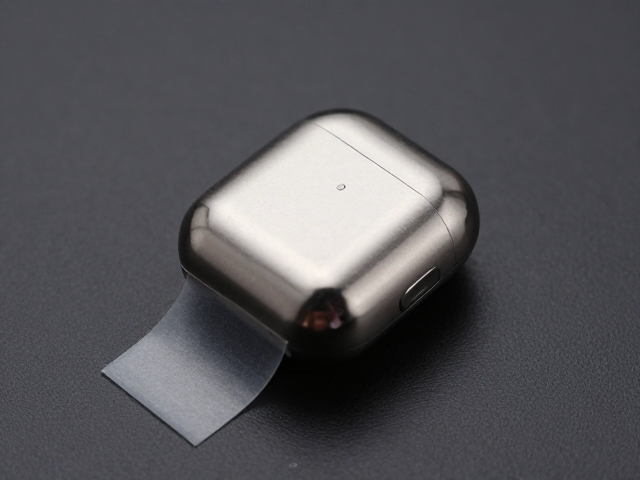
双面胶选型与表面处理核心要点
胶带选型需严格匹配不锈钢的表面特性与耳机前壳的使用场景。压敏胶(PSA)类型中,丙烯酸酯类胶带因耐老化、耐温变性能优异,常成为首选,而橡胶类胶带虽初粘力高,但长期易黄变且耐化学性较差,不适合对稳定性要求高的音频设备。胶带厚度通常控制在0.05mm至0.2mm之间,过厚可能导致装配间隙超标,影响散热或结构紧凑度;过薄则可能因流平性不足,无法填充微观不平表面。背材方面,PET或PI基材具有尺寸稳定性好、耐溶剂性强的特点,能确保在后续组装及长期使用中保持形态稳定。
表面处理是决定粘接成败的前置条件,通常包括清洁、活化与干燥三个步骤。使用无水乙醇或异丙醇配合无尘布进行擦拭,可有效去除脱模剂、指纹及加工油污,擦拭后需确保溶剂完全挥发,残留溶剂会严重削弱胶接强度。对于经过特殊涂层处理的不锈钢表面,需评估涂层与胶粘剂的相容性,必要时采用等离子处理或底涂剂(Primer)进行活化,提高表面能,促进胶粘剂润湿与扩散。处理后的表面应在洁净环境下尽尽快速完成贴合,避免二次污染或吸附空气中的湿气影响粘接效果。
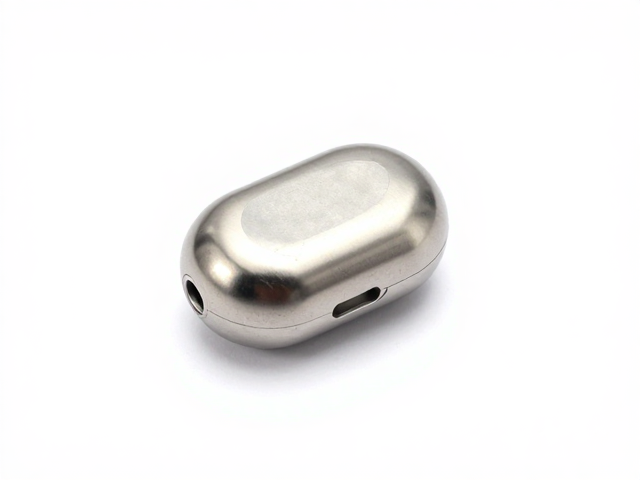
贴合工艺参数与固定技巧
贴合过程中的压力控制至关重要,通常采用专用治具施加均匀、恒定的压力,压力范围需根据胶带规格与不锈钢厚度精确设定,过大的压力可能导致胶带过度流动,引发溢胶或边缘塌陷;压力不足则会导致胶层内部存在气泡或接触不完全,形成虚粘。贴合时需保持一次性定位,避免胶膜在固化初期发生位移或滑移,对于高精度要求的耳机前壳,可采用真空贴合或滚压贴合方式,确保胶带与基材全面接触,排除空气残留。
固化条件需严格遵循胶带供应商提供的技术规范,环境温度与时间直接影响最终粘接强度。大多数丙烯酸酯双面胶在室温下需经过24至72小时的初固,期间避免移动或受力。若需加速固化,可采用加热辅助,但温度上限通常不超过80℃,以防不锈钢表面涂层受损或胶层老化。固定技巧方面,可采用临时定位夹具在固化初期维持结构稳定性,夹具接触点应避开粘接区域,并使用软质垫片保护不锈钢表面免受压痕。对于复杂曲面或异形前壳,需设计多点位辅助固定,确保胶层在固化过程中受力均匀,防止因结构应力导致粘接界面分离。