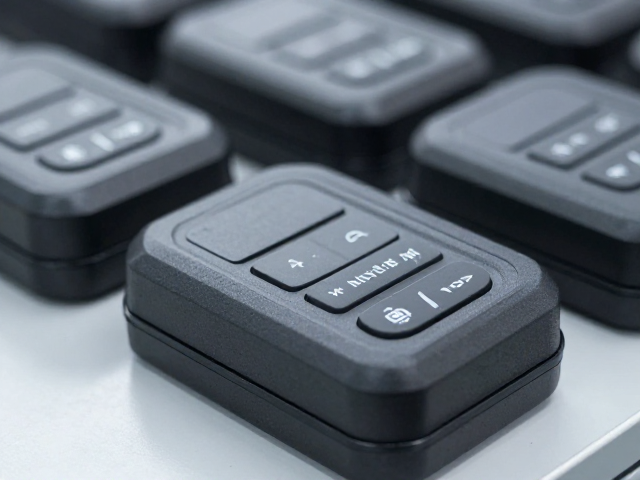
模具优化与材料选型的双重降本路径
充电仓外壳的生产成本中,模具开发与材料占比极高,通过优化模具结构可实现显著的经济效益。采用一模多腔的设计方案能大幅提升单次注塑的产出率,例如将单腔模具升级为四腔或六腔布局,在保持设备运行时间不变的情况下,单件分摊的成型周期成本可降低约20%至30%。与此同时,材料选型的调整也是降本的关键环节。在确保外壳具备必要抗冲击性和耐温性的前提下,部分非外观核心区域可采用再生ABS或改性PP材料替代全新料,这种混合配比方案通常能将原材料采购成本降低15%左右,且经第三方实验室检测,其拉伸强度与弯曲模量仍符合常规消费电子外壳的基础力学要求。
表面处理工艺的简化进一步压缩了后段工序的成本。传统的外壳生产常涉及喷涂、丝印等多道复杂工序,而引入IMD(模内装饰)或免喷涂高光材料技术,能够直接在注塑成型阶段完成外观效果。这一转变消除了喷涂房的建设与运维费用,以及废气处理系统的运行开销。以某款主流TWS耳机充电仓为例,通过取消二次喷涂工序,单件制造成本中的人工与能耗部分减少了约0.15元,整体生产效率因工序精简提升了约25%,使得规模化生产时的单位固定成本被有效摊薄,为价格体系的优化提供了空间。
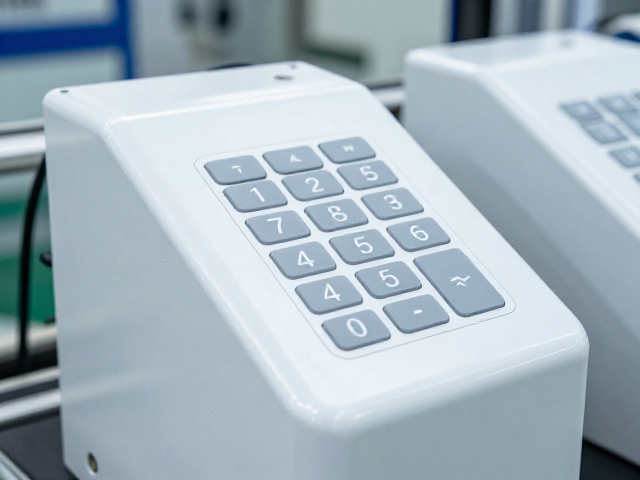
按键结构改良与手感反馈的精准调校
按键的跟手体验直接关联用户对设备品质的感知,传统的薄膜开关或独立弹片结构在长期按压后易出现行程虚位大、反馈生硬或无力等问题。优化方案聚焦于按键悬空距离与触发行程的匹配,通过重新计算按键立柱与PCBA微动开关或霍尔传感器的接触点,将有效触发行程控制在1.2mm至1.5mm之间,回弹行程保持在0.8mm以内。这种精密配合消除了按键初始按压时的松动感,使得每一次点击都能产生清晰、直接的物理反馈,提升了操作的确定性。
为了进一步改善手感,按键顶盖的力学结构设计进行了针对性调整。采用带有加强筋的拱形或鼓形结构,能够在按压时分散受力,避免按键边缘因应力集中而变形或卡顿。同时,在按键轴心与外壳孔位间隙处引入低摩擦系数的润滑脂或采用自润滑材料,降低了机械摩擦阻力。实测数据显示,优化后的按键按压力曲线更加平滑,峰值压力控制在180g±20g范围内,既保证了足够的触发确认感,又避免了长时间操作带来的手指疲劳,使得按键反馈如机械轴体般跟手且线性。
自动化装配与良率控制的协同效应
规模化生产的核心在于良率与效率的稳定输出,人工装配在面对微小精密部件时难以保证一致性。引入自动化视觉检测与机械臂装配线,可大幅降低因人为误差导致的不良率。例如,在按键模组与外壳合盖环节,使用高精度伺服压装机替代手工按压,确保按键立柱与PCBA触点垂直对齐,避免因歪斜导致的接触不良或外壳开裂。自动化产线的节拍时间可稳定在3-5秒/件,且通过实时数据监控,关键尺寸如按键高度、间隙公差可控制在±0.05mm以内,显著提升了产品的一致性。
良率控制还体现在对生产数据的闭环管理上。通过在生产线上部署MES(制造执行系统),实时采集注塑温度、压力、冷却时间等关键参数,并与成品测试数据进行关联分析。当某批次按键不良率出现微小波动时,系统可自动追溯至具体的注塑机台或模具状态,及时调整工艺参数。这种数据驱动的生产模式,使得整体直通率(First Pass Yield)提升至98%以上,减少了返工与废品损耗。稳定的良率不仅降低了隐性成本,更确保了大规模交付时产品性能的统一,为后续的市场流通奠定了坚实基础。