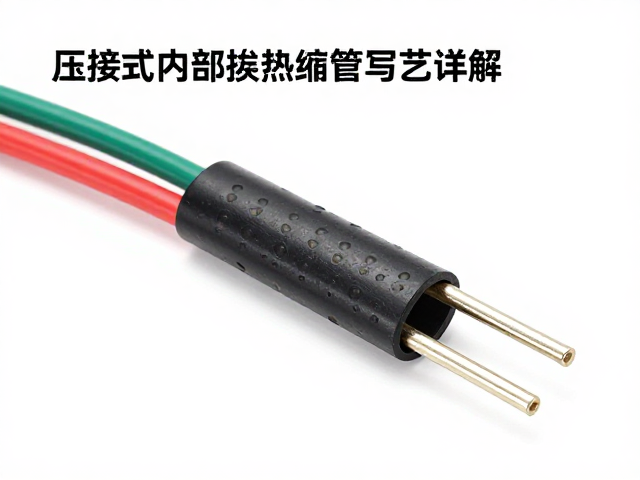
压接式内部导线热缩管固定工艺的核心原理
压接式内部导线固定技术主要依赖于金属端子与绝缘导线在机械压力下的塑性变形,配合热缩管提供电气绝缘与机械保护的双重功能。该工艺的核心在于通过专用压接工具对金属端子施加特定压力,使端子线芯管产生冷作硬化,从而与导线形成分子级别的结合,随后利用热缩材料在受热后收缩产生的径向抱紧力,进一步增强连接的稳固性与密封性。这种组合方式有效解决了传统焊接工艺中因焊料老化、虚焊或氧化导致的接触电阻增大问题,特别适用于高频振动或高温环境下的电气连接场景。
在实际操作层面,该工艺严格遵循“压接成型-清洁检查-热缩包覆-加热定型”的标准化流程。金属端子需选用高导电率的紫铜或镀锡铜材质,以确保电流传输效率,而热缩管则多采用交联聚烯烃材料,具备优异的耐温、耐湿及耐化学腐蚀特性。当压接工具闭合时,端子内部的锯齿或滚花结构嵌入导线绝缘层与线芯之间,形成严密的机械锁止结构,此时的接触界面已具备初步的电气连通能力,为后续热缩管的绝缘防护奠定了物理基础。
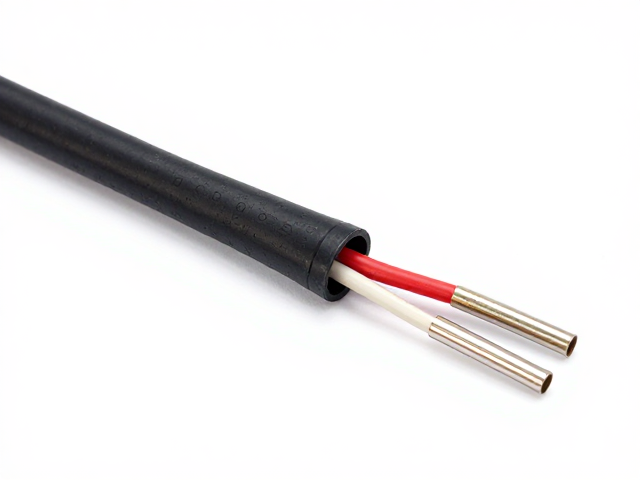
关键设备与材料的选择规范
压接工具的选择直接决定了端子的成型质量,常见的设备包括手动式、气动式及液压式压接钳。手动压接钳适用于小批量或空间受限的维修场景,其压接力需经过定期校准以确保一致性;气动与液压设备则广泛应用于生产线,能提供稳定且可重复的压接压力,通常配备有压力传感器以实时监控压接过程。工具模具的规格必须与端子型号严格匹配,模具磨损或规格不符会导致压接高度超标或不足,进而引发松动或损伤导线线芯。
热缩管及端子的规格匹配是工艺执行中的另一关键环节。热缩管的内径需略大于压接后的端子外径,以确保加热收缩后能紧密包裹,通常推荐收缩比为2:1或3:1,具体数值需依据端子尺寸与工作环境温度确定。绝缘导线的外径与端子线芯管直径需保持合理公差,一般要求导线外径小于端子内径0.1-0.3mm,以便在压接时产生足够的挤压力。此外,热缩管的壁厚应符合相关电气安全标准,确保在额定电压下不发生击穿,同时具备良好的柔韧性以应对复杂的布线空间。
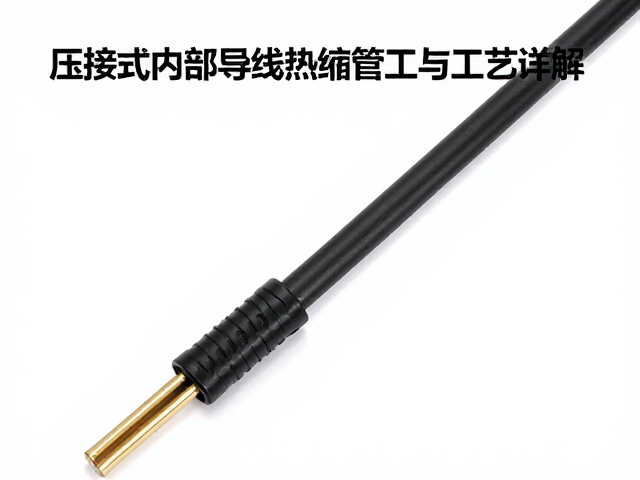
标准化操作流程与质量控制
压接前需对导线端头进行严格处理,剥线长度应精确控制,确保铜芯完全进入端子线芯管且无绝缘层残留,剥线过短会导致压接不牢,过长则可能露出铜芯引发短路。压接时,工具应与导线保持垂直,确保压接点位于端子指定的压接槽内,通常要求压接2-3次,每次压接力均匀分布,避免单次压接导致端子变形不均。压接完成后,需检查端子外观,确认无裂纹、变形,并使用千分尺测量压接高度,确保其在标准公差范围内,同时轻轻拉扯导线以验证机械强度。
热缩包覆阶段,热缩管应完全覆盖压接区域并延伸至导线绝缘层表面,形成平滑的过渡区,避免直角边缘导致应力集中。加热时使用热风枪或专用加热器,保持均匀移动,温度控制在100-130℃之间,避免局部过热导致材料碳化或收缩不均。加热过程中需观察热缩管状态,待其完全收缩、表面光滑无气泡且紧贴端子与导线后停止加热。冷却过程中不可强行扭曲或拉扯,以确保热缩管与端子、导线之间形成稳定的密封结构。
常见缺陷分析与规避策略
压接高度不足是常见缺陷之一,通常由模具磨损、压力设定过低或端子规格错误导致。表现为端子未充分包裹导线,机械强度低,易在振动中脱落。规避方法为定期校准压接工具,使用标准量规检测模具尺寸,并严格核对端子与导线规格。压接高度过高则可能导致端子变形或导线线芯损伤,表现为端子表面凸起或导线绝缘层破裂,需调整压接次数与力度,确保压接过程平稳。
热缩管收缩不良表现为表面皱褶、未完全包裹或局部未收缩,多因加热温度不足、时间过短或热缩管质量缺陷引起。需确保热风枪温度均匀,移动速度适中,使热缩管整体受热。若发现热缩管内壁有异物或受潮,应更换新品。此外,压接后端子边缘锐利可能刺破热缩管,需在压接后检查端子外观,必要时对边缘进行轻微打磨或选用带护套的端子以消除隐患。