高难度结构件在精密制造中的技术挑战
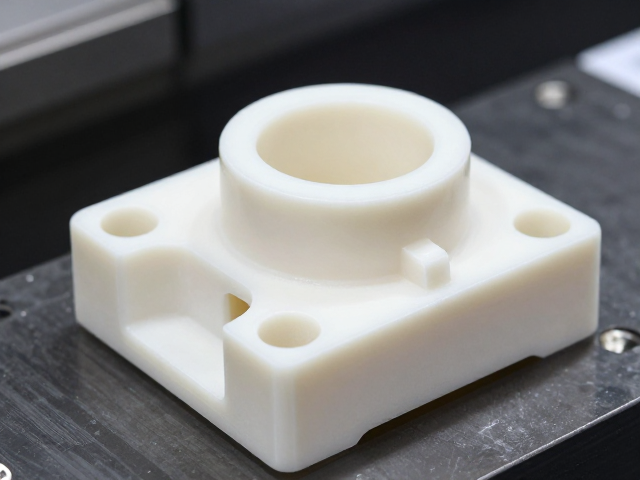
ABS塑料与陶瓷材料在物理特性上存在显著差异,将两者结合进行CNC精密加工面临着热膨胀系数不匹配及硬度悬殊带来的工艺难题。ABS材料具有良好的韧性与加工便利性,但在面对陶瓷件极高的硬度时,传统的夹持与固定方式极易导致零件表面划伤或内部应力集中。高难度结构件通常涉及微米级的配合公差以及复杂的曲面过渡,这对刀具路径规划及切削参数的稳定性提出了严苛要求。
实际生产环境中,结构件的复杂性体现在多处薄壁连接、深腔结构以及异形孔位的共存。ABS腔体在加工过程中容易因切削热产生微量变形,进而影响与陶瓷件的同轴度或平面度。陶瓷件则因脆性大,在高速铣削或钻孔时容易发生崩边或微裂纹。因此,解决方案的核心在于通过专用的工装夹具设计来分散夹持力,同时采用分步加工策略,分别优化两种材料的切削参数,以确保最终装配时的结构完整性与尺寸精度。
材料特性分析与加工工艺适配
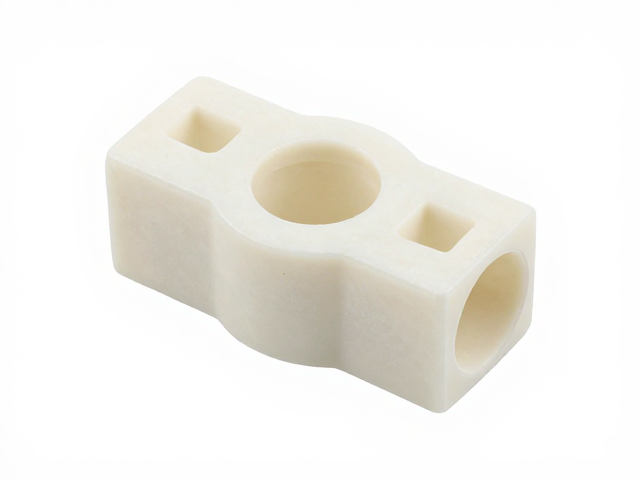
ABS塑料作为一种热塑性工程塑料,其玻璃化转变温度较低,在CNC加工中需严格控制主轴转速与进给速率,以避免因摩擦生热导致材料软化或粘刀。针对高难度结构件中的薄壁区域,通常采用小切深、高频率的铣削策略,以减少径向切削力对工件的扰动。同时,冷却系统的设计需兼顾降温效果与避免水流直接冲击脆弱结构,常选用雾化冷却或微量润滑方式,以维持加工过程中的尺寸稳定性。
陶瓷材料如氧化铝或氧化锆,具有极高的硬度和耐磨性,但抗冲击能力较弱。在加工陶瓷件时,必须选用金刚石(PCD)或立方氮化硼(CBN)等超硬刀具材料。切削参数需大幅降低,采用低速、小切深、高进给的切削模式,以形成连续的切屑并减少冲击载荷。对于陶瓷件与ABS腔体的装配结构,通常需要在陶瓷件表面预留微小的倒角或圆角,以消除应力集中点,防止在装配或后续使用过程中因意外碰撞导致断裂。
高精度装配与公差控制策略
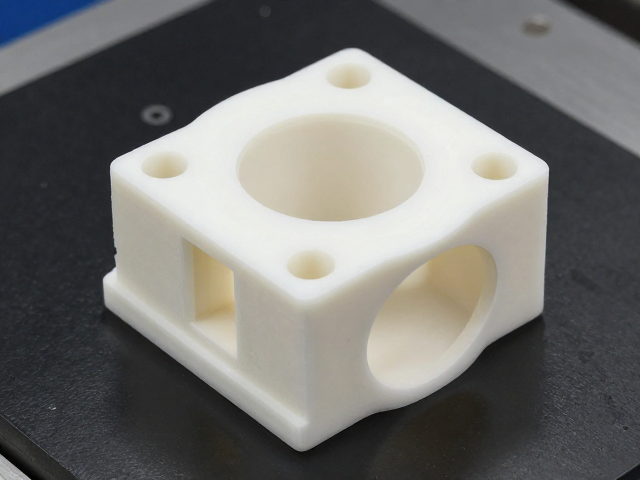
在处理ABS腔体与陶瓷件的高难度结构件时,公差控制是实现功能匹配的关键。由于两种材料的热膨胀系数不同,环境温度变化可能导致装配间隙的变化。因此,在设计阶段需进行严密的公差分析,确定关键配合面的公差等级。通常,ABS腔体的内腔尺寸公差控制在±0.05mm以内,而陶瓷件的外径公差则需控制在±0.02mm以内,以确保在常温环境下能够实现稳定的过盈或间隙配合。
为了验证装配效果,生产中常采用三坐标测量机(CMM)对关键特征点进行全尺寸检测。对于复杂曲面结构,还需借助蓝光扫描技术获取整体形位数据,对比CAD模型以评估加工偏差。在实际操作中,若发现配合间隙不均,可通过微调刀具补偿值或优化装夹方式进行修正。此外,装配过程中的清洁度管理至关重要,微小的颗粒污染可能导致陶瓷件与ABS腔体之间的密封失效或运动卡顿,因此洁净室环境下的组装流程成为标准作业规范的一部分。
定制化解决方案的工程实施
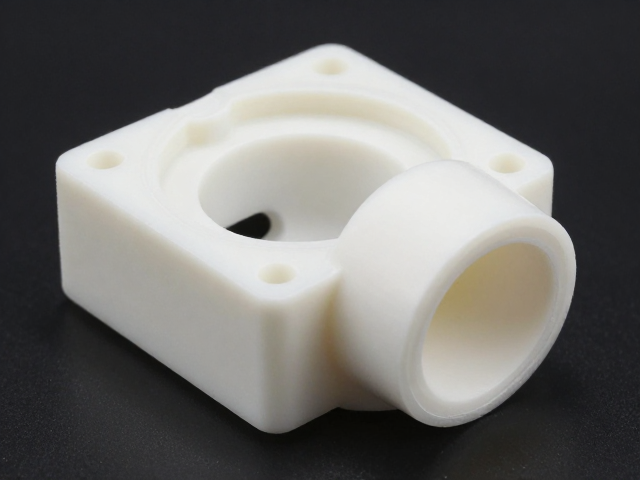
针对客户特定的高难度结构件需求,工程团队需从图纸审核阶段介入,评估设计的可制造性。通过DFM(面向制造的设计)分析,识别可能产生加工干涉或刀具无法到达的死角,并提出优化建议。例如,将某些难以加工的内直角改为R角过渡,既保留了结构强度,又提高了刀具寿命和表面质量。在工艺规划阶段,制定详细的工序卡,明确每道工序的刀具选型、切削参数、检测节点及检验标准。
生产过程中,首件检验(FAI)是确保批量一致性的关键环节。首件产品需经过严格的尺寸测量、外观检查及功能测试。对于ABS与陶瓷结合部,还需进行跌落测试或振动测试,以验证结构在动态负载下的可靠性。数据记录需完整保存,以便后续追溯与分析。通过持续优化工艺参数和工装设计,逐步提升良品率,满足高精度结构件在医疗仪器、光学设备或高端电子领域的应用需求。