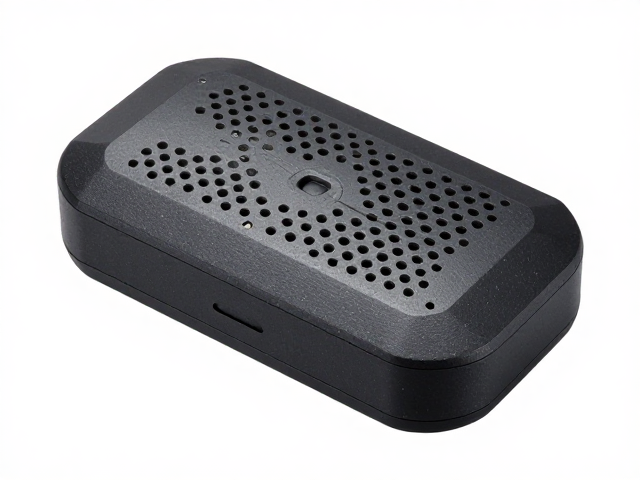
充电仓外壳热管理设计的核心逻辑
充电仓在长时间高负荷充放电过程中,内部电池与电源管理芯片会产生显著热量,若热量无法及时通过外壳散发,会导致内部元件温度过高,进而引发电池容量衰减甚至安全隐患。外壳散热孔的设计并非简单的开孔,而是需要结合内部PCBA布局、电池堆叠方式以及外部使用场景进行严密的热仿真计算。工程师通常会根据热流路径,在发热源集中的区域附近规划主要排气通道,利用空气对流原理加速热量置换。这种设计必须平衡防护等级与散热效率,过大的孔径可能降低防尘防水性能,而过小的孔径则无法形成有效的对流风道,因此孔型尺寸与分布密度需经过严密的流体力学模拟验证。
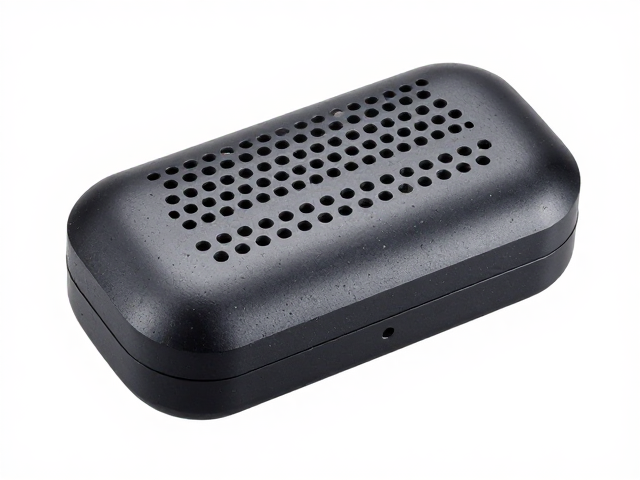
超声波焊接对散热孔结构的可制造性影响
超声波焊接技术通过高频机械振动产生摩擦热,使塑料接触面熔融结合,这一过程对散热孔的几何形态有着严格的物理约束。在模具设计阶段,散热孔边缘需设置适当的拔模斜度,以避免焊接过程中焊头与孔壁产生干涉或应力集中导致的裂纹。由于超声波能量会沿塑料分子链传递,孔位若紧邻焊接线,高频振动可能导致孔体变形或边缘毛刺,影响外观质量与密封性。因此,工程师需优化散热孔与焊接接缝的距离,通常建议保持最小间距以分散振动能量,同时在孔周增加加强筋结构,以提升局部刚性,防止焊接压力下发生塌陷或偏移,确保最终产品的尺寸精度符合公差要求。
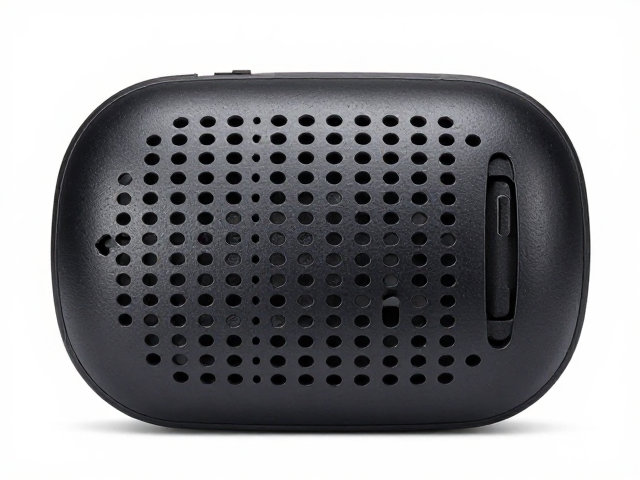
散热孔布局与焊接工艺的协同优化策略
在实际量产中,散热孔的布局直接影响焊接夹具的设计与焊接效果,合理的孔位排列能显著降低工艺缺陷率。针对多孔阵列结构,可采用非对称或梯度分布的设计思路,避免能量在局部过度聚集导致材料烧穿或虚焊。焊接过程中,焊头的压力分布需与孔位布局相匹配,对于大面积孔群,可能需要定制带有缓冲垫片的焊头,以均匀施加压力,确保每个焊点达到规定的熔深。此外,散热孔的朝向也需考虑焊接方向,避免焊头运动轨迹与孔体轴线平行导致振动能量直接作用于孔壁,引发共振噪声或结构损伤,通过调整孔位角度或采用分步焊接策略,可有效提升良品率。
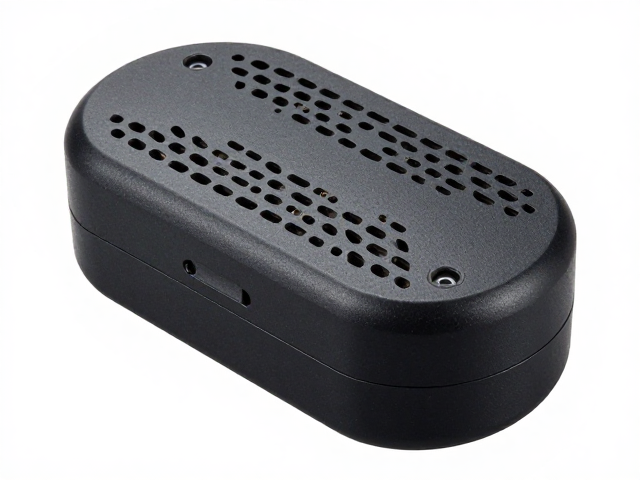
工艺参数控制与质量检测标准
超声波焊接散热孔周边的工艺参数,如振幅、焊接时间、保压时间和触发压力,需根据材料特性进行精细化设定。不同批次的ABS或PC/ABS材料在熔融指数和结晶度上的微小差异,都会影响焊接效果,因此需建立严密的参数窗口,通过DOE(实验设计)方法确定最佳参数组合。质量检测方面,除了常规的外观检查,还需进行剥离力测试和密封性测试,确保焊接后孔周结构完整且无泄漏。对于高可靠性要求的产品,还会引入X-Ray检测或激光扫描显微镜,观察焊缝内部的熔合情况,排查微裂纹或未熔合缺陷,确保散热孔在长期热循环应力下仍能保持结构稳定,维持预期的散热性能。