充电仓外壳单腔体结构的设计逻辑与制造优势
单腔体工艺在充电盒外壳制造中表现为将外壳主体与内部功能结构一体化成型,彻底消除了传统双腔体或多部件拼接带来的装配缝隙。这种设计通过精密模具的一次注塑或压铸成型,显著提升了外壳的整体刚性与结构强度。对于内部容纳电池、主板、副板等精密元器件的空间而言,一体化结构能有效抵抗外部冲击,减少因长期开合使用导致的结构疲劳断裂风险。
从生产链路来看,单腔体工艺大幅简化了组装流程。无需进行上下盖的精密对齐与卡扣固定,直接降低了自动化组装线的调试难度与人力成本。这种制造模式不仅缩短了生产周期,还从源头上避免了因组装公差累积导致的尺寸偏差,使得外壳内部空间利用率达到更优状态,为高密度元器件的布局提供了更充裕且规整的物理环境。
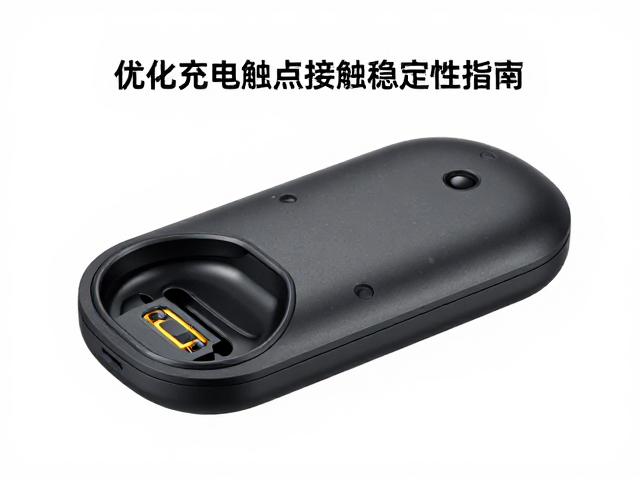
触点区域的结构稳定性关键控制点
充电触点作为数据传输与电力传输的核心接口,其稳定性直接受限于外壳定位结构的精度。在单腔体设计中,触点安装孔位通常作为模具成型的关键特征出现,其位置精度由模具型芯直接决定,而非依赖后续组装件的贴合。因此,模具的加工精度与磨损控制成为影响触点接触稳定性的首要变量,微米级的尺寸偏差会直接导致探针偏移,进而引发接触不良或虚接现象。
外壳内部的触点支撑柱设计需兼顾导电效率与机械强度。通过优化支撑柱的壁厚与加强筋布局,可有效分散外部插拔力对触点结构的应力传递。若支撑结构刚性不足,在频繁插拔过程中产生的微小形变会导致触点与耳机端子的对位偏差,长期使用后可能引起接触电阻增大或信号丢包。因此,结构仿真分析常被用于验证支撑柱在极限负载下的形变情况,确保其在生命周期内保持稳定的几何形态。
表面处理与防氧化策略对接触性能的影响
金属触点的表面处理工艺是维持长期接触稳定性的另一大核心要素。常见的镀金、镀镍或铜合金表面处理技术,需严格控制镀层厚度与结合力。过薄的镀层易在频繁摩擦中磨损露出基底金属,导致氧化加速;而过厚则可能因镀层内应力过大引发剥落。通过真空溅射或电镀工艺形成的致密保护层,能有效隔绝空气中的氧气与湿气,防止触点表面生成高电阻的氧化膜。
除了材质与镀层,外壳材料本身的挥发性物质释放问题也不容忽视。某些塑料基材在注塑后若未经过充分的热处理或老化处理,可能残留少量有机挥发物。这些挥发物附着在金属触点表面,会逐渐形成绝缘层,阻碍电流传输。因此,在材料选型阶段需优先采用低挥发、高洁净度的工程塑料,并在成型后增加相应的清洗或烘烤工序,确保触点表面环境的纯净度,从化学层面降低接触失效的风险。
精密配合公差与装配良率的提升路径
在单腔体外壳中,触点与内部连接器之间的配合公差需经过严密的计算与设计。理想的配合状态应表现为轻微的过盈配合或精密间隙配合,以确保护套与触点外壳之间无相对位移。公差带的设定需综合考虑材料的热膨胀系数,特别是在高温高湿环境下,不同材质因膨胀系数差异产生的尺寸变化可能导致触点受力不均。通过有限元分析模拟不同温度梯度下的形变趋势,可反向修正模具尺寸,确保在宽温区内触点结构的稳定性。
装配过程中的自动化检测手段能有效筛选出色差较大的不良品。利用光学影像检测设备对成型后的外壳触点孔位进行三维扫描,可实时比对设计公差。对于超出差位的产品,即使外观无异常,其内部触点角度也可能存在微观偏转,这类隐患在后续使用中极易引发故障。建立严密的尺寸监控体系,将检测数据反馈至注塑成型参数调整环节,形成闭环质量控制,是维持触点接触一致性的必要技术手段。