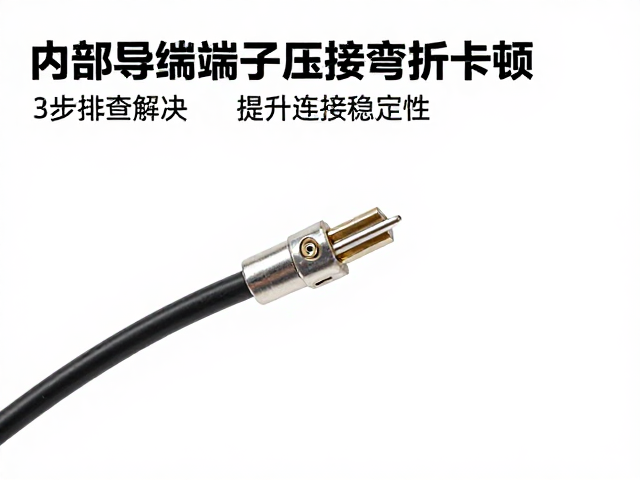
压接前端子与线径匹配性核查
压接过程中出现弯折卡顿,首要原因在于端子规格与导线截面积未形成严密的几何对应关系。若选用过小的端子压制过粗的线芯,绝缘层与金属压接区之间会产生过大的间隙,导致端子在弯曲受力时无法保持原有结构强度,进而发生非预期形变。反之,若端子过大,导线无法完全嵌入压接槽,压接后的机械咬合力不足,弯折时极易在压接点附近发生滑移或断裂。需严格依据IEC 60243或相关国家标准中规定的压接规范,核对端子型号与导线AWG或mm²数值,确保金属管体能紧密包裹导体,消除因配合公差过大引发的结构性不稳定。
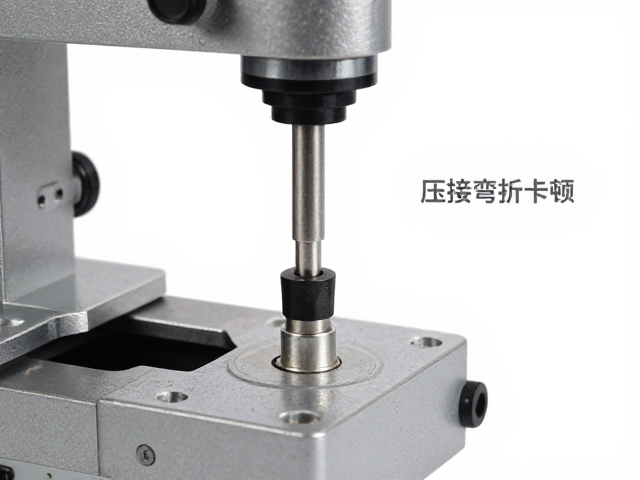
压接模具与压接高度参数校准
压接模具的选型及压接高度设定是决定端子机械性能的核心环节。当压接高度设置过高时,模具对端子的压缩力不足,金属未发生充分的塑性变形,导致压接点松散;在后续弯折工序中,松动的结构会表现为卡顿或异响。若压接高度过低,则会造成金属过度挤压甚至开裂,虽然连接紧密,但弯折时应力集中会导致端子脆断。实际操作中应使用千分尺定期测量压接高度,确保其处于端子制造商规定的公差范围内。同时,需检查模具刃口是否有磨损或崩缺,受损的模具无法提供均匀的剪切与压缩力,直接导致压接成型不良,增加弯折时的阻力与断裂风险。
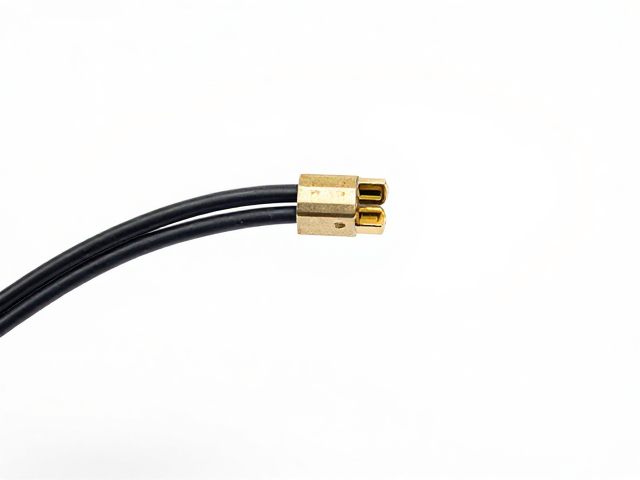
弯折工艺规范与应力释放管理
弯折操作时的物理力学控制直接影响连接的长期稳定性。若弯折半径过小,端子根部会受到极大的切向应力,超过金属屈服强度后会产生微裂纹,初期可能无明显征象,但在反复弯折或受力时会表现为卡顿和断裂。必须遵循最小弯曲半径规范,通常建议弯折半径不小于端子宽度的两倍,以分散应力集中。此外,弯折过程中应避免对压接点施加侧向剪切力,需保持弯折动作平稳,利用导线自身的柔性过渡。对于多股软线,若压接前未进行搪锡或压接端子本身为冷压成型,需特别注意压接后的回弹效应,确保弯折动作在压接定型完成后进行,避免因材料内应力释放导致的位置偏移和卡顿现象。