充电仓外壳精密加工的核心地位
在无线充电设备的制造版图中,外壳组件占据了显著的成本与工艺比重。相较于内部的电池管理芯片或无线充电线圈,外壳不仅承担着物理防护的功能,更是决定产品整体质感与散热性能的关键环节。由于充电仓通常体积小巧,结构紧凑,其外壳往往采用高难度的多腔体注塑或CNC二次加工工艺,对公差控制有着极严苛的要求。这种高占比并非偶然,而是源于用户对设备便携性与耐用性的双重需求,使得外壳加工成为生产线中技术密度最高的环节之一。
精密加工的过程涉及从原材料处理到成品打磨的完整链路。以常见的ABS或PC材质为例,材料在注塑前需经过严密的干燥与预热,以消除内应力,防止后续变形。随后,高精度模具在高压下成型,这一阶段对模具的温度控制和冷却时间有着严密的数据支撑。加工完成后,表面往往需要进行喷砂、电镀或类肤漆处理,这些后处理步骤直接影响了产品的触感和美观度,同时也增加了整体工艺流程的复杂性。
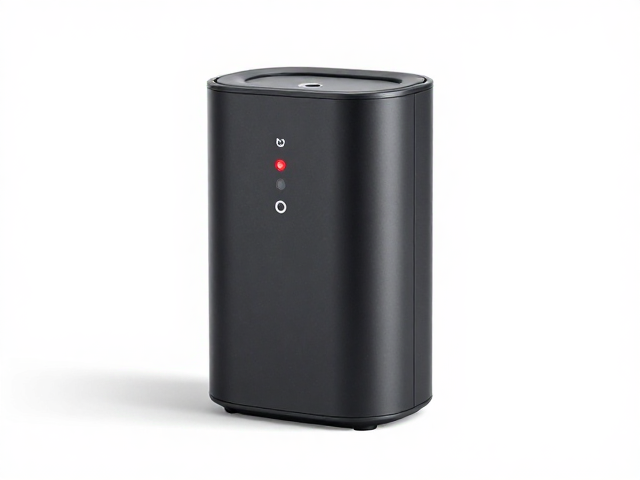
指示灯状态的多维表达逻辑
充电仓的指示灯系统并非简单的明暗切换,而是通过颜色、闪烁频率及持续时间来传递丰富的状态信息。通常情况下,白色常亮代表设备处于正常充电或已充满状态,这是行业通用的视觉语言。红色常亮或闪烁则通常指示电量低、连接异常或处于配对模式。这种基于颜色编码的逻辑设计,旨在让用户在不假思索的情况下快速获取设备状态,降低认知负荷。
除了基础的颜色指示,部分高端机型引入了呼吸灯效或渐变色过渡,以表达更细腻的交互反馈。例如,在蓝牙配对过程中,指示灯可能呈现蓝白交替闪烁,提示用户正在搜索或连接外部设备;当连接成功后,缓慢的呼吸白光则暗示设备已进入待命状态。这种动态的光效变化依赖于固件中严密的逻辑判断,确保每一次灯光变化都与当前的硬件状态实时同步,避免给用户造成误判。
外壳工艺细节与表面处理
外壳的表面处理工艺是提升产品质感的核心手段,其中CNC精雕与注塑成型是两大主流路径。CNC工艺多用于金属或高端塑料外壳,通过高精度刀具切削出门框、按键孔等细节部位,能够实现极高的尺寸精度和边缘锐度。相比之下,注塑成型更适合大规模生产,通过优化模具流道设计,可以减少缩水、翘曲等缺陷,确保外壳外观的均匀一致。
在细节处理上,缝隙控制是衡量精密加工水平的重要标尺。充电仓盖与机身之间的间隙通常控制在0.1至0.3毫米之间,这不仅需要模具的高精度制造,还依赖于装配过程中的精密定位技术。此外,内部卡扣的设计需兼顾稳固性与拆卸便利性,避免长期使用后出现松动或异响。表面涂层则需经过耐磨测试、附着力测试及酒精擦拭测试,确保在日常使用中不易脱落或变黄,维持长久的视觉美感。
结构设计与散热优化
充电仓外壳内部通常布满了用于固定电池、电路板及无线充电模组的支架与卡位。这些内部结构的设计必须兼顾电气隔离与机械强度,防止金属部件接触导致短路或干扰信号传输。同时,外壳内部常设计有散热风道或导热硅胶垫接触位,以应对无线充电过程中产生的热量。合理的结构布局能够有效分散热量,避免局部过热影响电池寿命或用户体验。
为了进一步提升散热效率,部分外壳材料中添加了导热助剂,或在内部关键发热区域设置金属屏蔽罩。这些屏蔽罩不仅起到电磁干扰防护的作用,还能作为热传导介质,将热量迅速传递至外壳表面散发。外壳的壁厚设计也经过严密的仿真模拟,确保在提供足够结构强度的同时,不影响整体散热效果。这种内外兼修的设计思路,使得充电仓在长时间使用中仍能保持稳定的性能表现。