无尘车间环境控制与预处理标准
无尘车间内的微粒控制是确保导热硅脂组装质量的基础,作业环境的洁净度等级需严格符合ISO 14644-1标准中的Class 1000或更高级别要求。在开始组装前,必须确认空气净化系统运行正常,温湿度控制在适宜区间,通常温度维持在20-25℃,相对湿度保持在40-60%之间,以避免硅脂因环境过干或过湿出现固化异常或粘附力下降。操作人员需穿戴符合规范的无尘服、手套及指套,进入洁净区前需经过风淋或缓冲间,确保人体携带的微粒和油脂不会污染充电仓外壳内壁。
所有用于涂抹导热硅脂的充电仓外壳组件,在进入组装工位前需经过严格的表面清洁程序。推荐使用高纯度异丙醇(IPA)配合无尘擦拭纸进行单向擦拭,清除脱模剂残留、灰尘或氧化层。清洁后需通过目视检查或离子色谱分析确认表面无残留污染物,因为任何微小的杂质都会形成隔热层,显著降低热传导效率,导致充电仓内部电池或电路模块在高频充放电过程中出现过热现象。
导热硅脂的规范取用与涂覆工艺
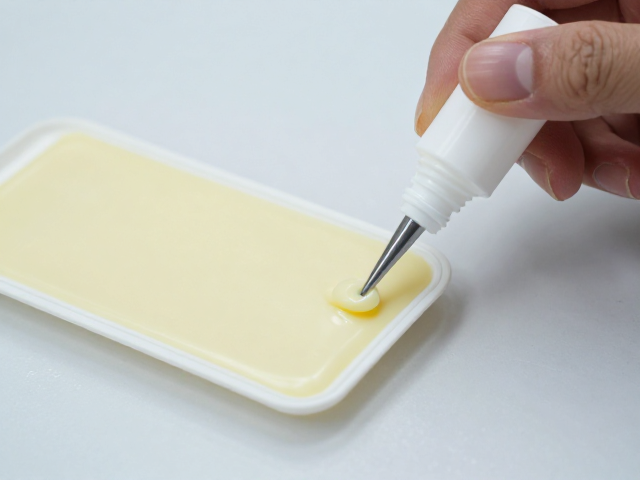
导热硅脂的取用必须使用专用的无硅油刮刀或点胶设备,严禁使用金属工具直接从管中挤压,以防金属屑混入或破坏硅脂内部填料结构。对于充电仓外壳这类小型精密部件,建议采用定量点胶方式,确保每处涂抹量一致,避免过量导致溢出污染内部电路,或不足造成局部散热死角。硅脂的粘度选择需匹配外壳材质,通常硅胶基导热硅脂适用于大多数塑料或金属外壳,其导热系数应在3.0-8.0 W/m·K之间,具体数值需依据散热片与外壳接触面的粗糙度及间隙进行匹配。
涂覆过程中需保持动作平稳,将硅脂均匀铺展在充电仓外壳内壁的散热接触区域,形成连续且厚度均匀的薄膜。理想的操作厚度控制在0.05-0.1mm之间,过厚会增加热阻,过薄则无法填补微观空隙。操作人员需使用专用涂布工具进行十字交叉或单向刮涂,确保硅脂覆盖整个接触面,不得留有气泡或断层。涂覆完成后,需立即进行外观检查,确认无飞边、漏涂或堆积现象,任何瑕疵都可能导致组装后散热效能不达标。
组装压合与固化流程控制
在涂覆完导热硅脂后,需迅速将充电仓外壳与内部组件进行对接组装,避免硅脂表面因暴露时间过长而轻微结皮影响贴合效果。组装时需对准定位柱或卡扣,采用垂直均匀施力的方式压合,严禁倾斜或侧向滑动,以防硅脂分布不均或产生位移。压合力需经过精密计算,通常控制在5-20N范围内,具体数值取决于外壳材质强度和接触面积,确保硅脂能充分填充微观间隙,同时不破坏外壳结构。
压合完成后,需进行初步的静置固化或时效处理,时间通常为1-5分钟,具体取决于硅脂的型号和环境温度。此过程有助于硅脂在接触面形成稳定的热传导路径,消除内部应力。随后需进行外观复检,使用放大镜或显微镜检查接触边缘是否有硅脂溢出,如有溢出需立即使用无水乙醇清理,防止残留物影响充电仓外壳的密封性或后续组装。整个压合过程需在无尘环境下完成,避免尘埃落入未完全固定的接触面。
质量检测与成品留存
组装完成后的充电仓需进行热阻测试,通过专业热成像仪或热阻测试仪验证散热性能是否达到设计指标。测试时需模拟充电仓在满负荷工作状态下的温度分布,确保外壳表面温升在安全范围内,通常要求温升不超过15-20℃(环境温度25℃条件下)。数据记录需详细到每个测试点的温度值和对应的时间节点,以便追溯和分析潜在的热管理问题。
最终成品需进行外观检查和功能测试,确认外壳无变形、硅脂无异常渗出,且充电仓功能正常。合格产品需放入防静电周转箱,标注生产日期、批次号及操作人员信息,存入指定洁净区域等待后续包装。不合格品需立即隔离,分析原因并进行返工或报废处理,严禁将未经检验或检验不合格的充电仓流入下一道工序。所有检测数据需录入生产管理系统,形成完整的质量追溯链条,确保每只充电仓的散热组装质量可控、可查。