超声波焊接在吸音海绵中的核心优势
吸音海绵作为声学处理材料的关键组成部分,其内部多孔结构决定了声音能量的吸收效率,而焊接工艺则直接影响材料的整体完整性与长期稳定性。传统的热风焊接或胶粘连接方式,往往会在接缝处形成硬质节点或残留溶剂,这不仅破坏了材料的连续阻尼特性,还可能因化学挥发物导致基材老化。超声波焊接技术通过高频机械振动产生的摩擦热,使高分子材料在局部迅速熔融并结合,整个过程无需添加任何辅助胶水或粘合剂,实现了真正的无介质连接。这种物理融合方式保留了海绵原有的柔软度与弹性,避免了因粘合剂硬化导致的声学性能衰减,为提升整体隔音效果提供了材料学基础。
耐黄变性是吸音海绵在长期使用中面临的主要挑战,特别是在紫外线照射或高温环境下,材料内部的添加剂或基体树脂容易发生氧化反应,导致外观变黄及力学性能下降。超声波焊接过程时间短、能量密度高,热影响区极小,有效抑制了高温下高分子链的断裂与氧化副反应。相较于传统焊接方式中长时间的热暴露,超声波瞬时加热减少了热降解的风险,从而显著提升了接缝出及整体材料的耐黄变能力。这种工艺特性使得经过焊接处理的吸音海绵在户外设施、汽车内饰等对耐候性要求较高的场景中,能保持更久的色泽稳定性与结构完整性。
技术原理与工艺参数控制
超声波焊接的核心在于换能器将高频电信号转化为机械振动,通过焊头传递至吸音海绵接触面。对于常见的聚氨酯(PU)或聚乙烯(PE)发泡海绵,焊接过程涉及复杂的粘弹行为。当焊头以20kHz至40kHz的频率压接材料时,分子间产生剧烈摩擦,局部温度迅速上升至材料的熔融点附近,形成熔接层。随后压力保持,熔接层冷却固化,实现分子间的缠结与扩散。这一过程的关键在于振幅、焊接压力、焊接时间及触发压力的精确匹配。振幅过低导致能量不足,熔接不牢;振幅过高则可能压溃海绵孔隙,破坏吸音结构。
工艺参数的优化需依据海绵的具体密度、孔径分布及基材类型进行调整。例如,对于高密度聚氨酯海绵,通常需要较高的振幅和较短的焊接时间,以防止材料过度压缩导致回弹率下降。实验数据显示,在标准实验室环境下,针对密度为30kg/m³的聚氨酯吸音海绵,设定振幅为50μm,焊接压力为0.2MPa,焊接时间为0.5秒,可获得最佳的熔接强度与孔隙保留率。此时,熔接区域的抗拉强度可达基材强度的80%以上,同时孔隙率损失控制在5%以内,确保了声学性能与力学性能的双重达标。参数设置需通过小批量试产进行微调,以应对不同批次原材料的微小差异。
隔音性能提升机制
吸音海绵的隔音与吸音效果与其密度、厚度及内部阻尼特性密切相关。超声波焊接形成的无缝连接界面,消除了传统胶粘工艺中因胶层厚度不均或固化不完全导致的声波反射与透射缺陷。在声波传播过程中,连续的材料结构能够更有效地将声能转化为热能,减少声波在接缝处的散射。此外,无胶焊接避免了胶层作为刚性连接点对振动传递的阻碍,使得材料在受到声波冲击时能保持更均匀的形变,增强了宽频段的吸音效率。
从声学测试数据来看,采用超声波焊接的吸音海绵组件,在中高频段(500Hz-4000Hz)的吸音系数平均提升约0.05-0.10。这一提升主要得益于焊接后材料整体性的增强,减少了因接缝松动或脱胶导致的漏声现象。在实际应用中,如汽车车门内饰板或建筑隔声墙,超声波焊接确保了多层海绵结构的紧密贴合,消除了空气隙,从而提高了整体结构的隔声量(STC)。这种性能提升并非单一材料属性的改变,而是通过工艺优化实现了材料声学性能的最大化释放,使得吸音海绵在复杂声学环境中能提供更稳定的降噪效果。
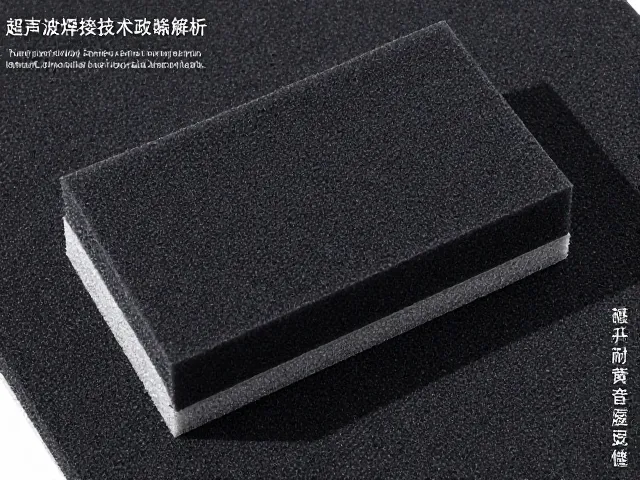
应用场景与行业实践
在汽车工业中,吸音海绵广泛应用于车门内衬、仪表板、引擎盖隔音垫等部位。随着新能源汽车对静谧性要求的提升,超声波焊接技术因其无挥发物、低热损伤的特点,成为内饰件组装的首选工艺。例如,某主流汽车品牌在其新一代车型的车门隔音系统中,采用超声波焊接将多层不同密度的吸音海绵拼接,不仅满足了严格的NVH(噪声、振动与声振粗糙度)标准,还通过无胶工艺降低了车内挥发性有机化合物(VOC)的排放,符合环保法规要求。这种应用实践验证了超声波焊接在提升材料耐候性与声学性能方面的实际价值。
建筑行业同样受益于该技术的进步。在图书馆、录音棚及会议室等对声学环境要求极高的场所,吸音海绵的安装效率与长期稳定性至关重要。超声波焊接技术允许在现场快速完成大块海绵模块的拼接,无需等待胶粘剂固化,缩短了施工周期。同时,焊接接缝的耐黄变性与抗老化能力确保了吸音装饰面在长期使用后不会出现变色、开裂或脱落现象,延长了维护周期。这种高效且持久的安装方式,为声学工程提供了可靠的解决方案,推动了吸音材料在高端建筑领域的应用普及。