工程塑料骨架冲压成型的核心工艺逻辑
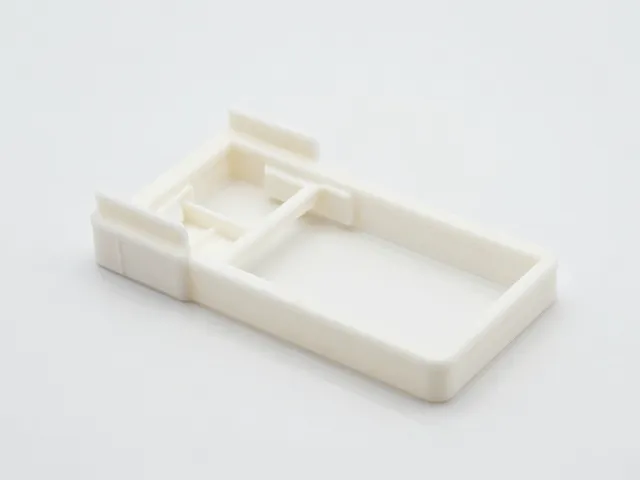
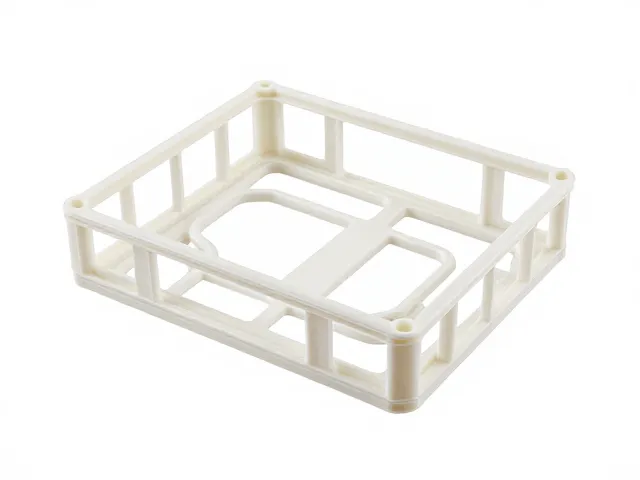
工程塑料骨架在精密制造领域中扮演着关键角色,其成型质量直接决定了最终产品的结构强度与尺寸稳定性。冲压工艺作为一种高效的材料成形手段,在处理具有较高刚性和耐热性的工程塑料时,需要克服传统金属冲压中常见的脆断与回弹问题。这一过程通常涉及模具设计的精密计算、温度场的精确控制以及冲压速度的动态调整,旨在通过物理应力使塑料材料发生塑性变形而非断裂。
在实际生产环境中,材料的选择与预处理是决定成型效果的前置条件。聚酰胺(PA)、聚碳酸酯(PC)及聚苯硫醚(PPS)等常见工程塑料,因其分子结构差异,对吸湿性和热历史有着严格的要求。例如,PA66在成型前必须进行严格的干燥处理,将含水率控制在0.1%以下,以防止高温下发生水解反应导致分子量下降,进而影响骨架的力学性能。这种对原材料状态的严苛把控,构成了工程塑料冲压成型工艺的第一道技术壁垒。
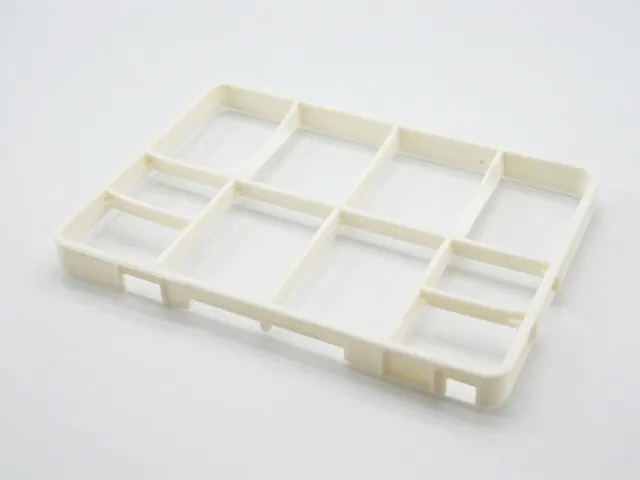
亲肤低敏材质在工业组件中的跨界应用
随着消费者对产品接触体验的关注度提升,工业组件表面处理的亲肤化趋势逐渐显现。所谓亲肤低敏材质,通常指经过特殊表面改性处理,具备低致敏性、高柔软度且不易引起皮肤刺激的材料层。在工程塑料骨架的应用场景中,这并非指将塑料本身变为生物组织,而是通过共挤出、表面涂覆或复合层压等技术,在刚性骨架表面形成一层符合生物相容性标准的功能性表层。这种技术路径使得原本冰冷、坚硬的工业部件能够应用于医疗器械、个人护理设备或高端穿戴装置中与人体直接接触的部件。
技术创新的核心在于界面结合力与功能稳定性的平衡。传统的表面处理可能会因层间附着力不足,在长期使用中出现剥离或脱落,导致过敏原暴露。现代工艺多采用等离子体处理或化学接枝技术,增强基材与亲肤层之间的分子级结合。以某些医用级硅胶复合工程塑料为例,其表面接触角和粗糙度经过优化,能够有效减少细菌附着和微生物滋生,同时保持优异的柔韧触感。这种应用拓展打破了工程塑料仅能作为结构支撑件的固有认知,赋予了其更丰富的场景适应性。
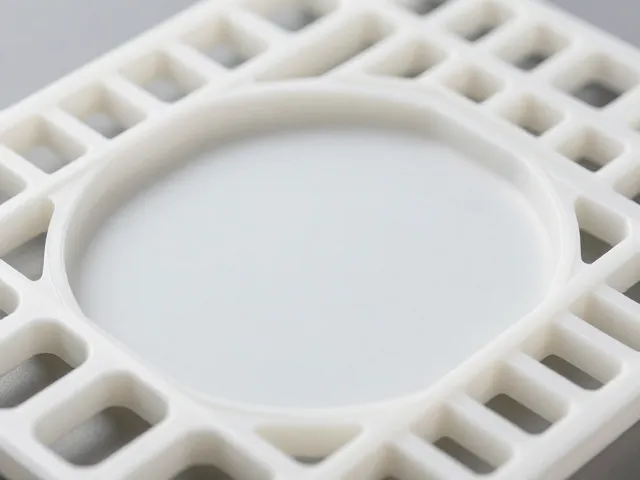
工艺参数对成型精度与表面品质的影响
冲压过程中的压力分布与模具温度是决定工程塑料骨架成型精度的两大关键变量。过高的冲压速度可能导致材料内部产生剧烈的剪切热,引发局部过热降解,而过低的速度则可能延长成型周期,降低生产效率。与此同时,模具温度的均匀性直接影响塑料分子的取向和结晶度。对于半结晶型工程塑料,模具温度需维持在玻璃化转变温度(Tg)与熔点之间,以确保材料能够充分流动并填充模具型腔,同时减少因冷却不均导致的翘曲变形。
脱模阶段的技术细节同样不容忽视。工程塑料普遍具有较高的收缩率,特别是在经过纤维增强的复合材料中,收缩行为具有方向性。为了获得高精度的骨架结构,模具设计需引入严密的顶出系统平衡机制,避免在脱模瞬间因受力不均导致产品表面划伤或结构损伤。此外,润滑剂的选用也需经过严格筛选,确保其在高温高压下不残留于产品表面,以免影响后续亲肤涂层的附着力或影响最终产品的生物安全性。这些微观层面的工艺控制,共同支撑起宏观上的产品品质一致性。