工程塑料骨架注塑成型的核心工艺解析
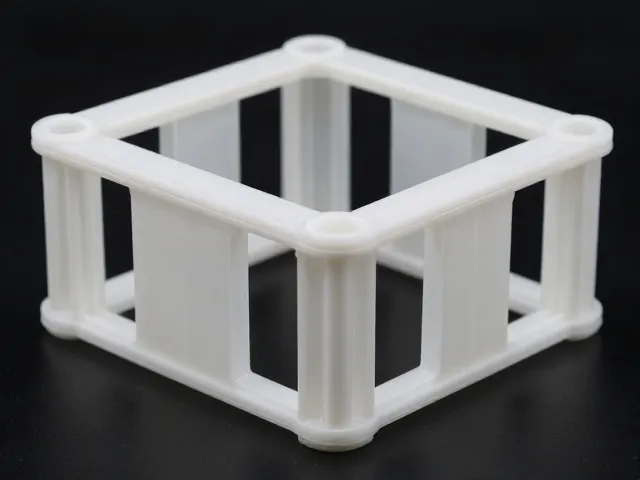
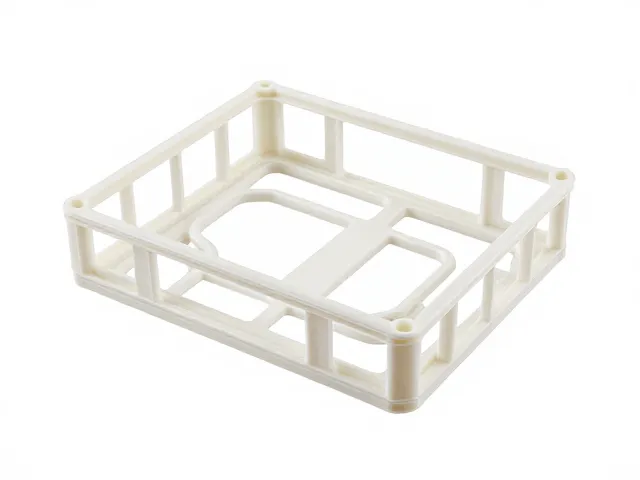
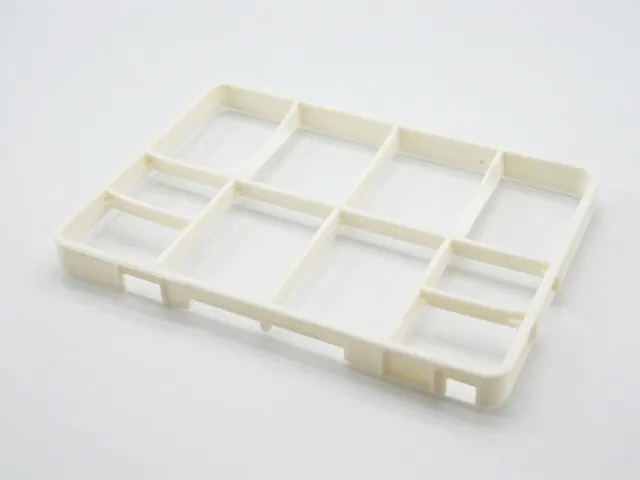
工程塑料骨架注塑成型是一项精密的技术过程,其核心在于利用高分子材料在加热状态下的可塑性,通过高压注入模具型腔,随后冷却定型形成预定形状。这一工艺广泛应用于汽车零部件、电子连接器以及工业机械配件等领域,因为工程塑料如聚酰胺(PA)、聚碳酸酯(PC)及聚苯硫醚(PPS)等具备优异的机械强度、耐热性和尺寸稳定性。在成型过程中,温度控制、注射压力以及保压时间是决定最终产品质量的关键参数,任何细微的偏差都可能导致产品内部产生应力集中或外观缺陷。
为了确保骨架结构的长期稳定性,材料的选择与预处理至关重要。工程塑料通常具有较低的吸水率,但在高温高湿环境下仍可能吸收少量水分,导致注塑过程中出现银纹、气泡或强度下降。因此,在注塑前必须对原料进行充分的干燥处理,例如聚酰胺类材料需在80-100℃下干燥3-4小时,使含水率控制在0.1%以下。同时,模具温度的控制直接影响结晶度和内应力分布,较高的模具温度有助于提高材料的结晶度,从而提升零件的耐热变形能力,这对于需要承受高温环境的应用场景尤为重要。
提升长期使用不变形的材料特性与结构设计
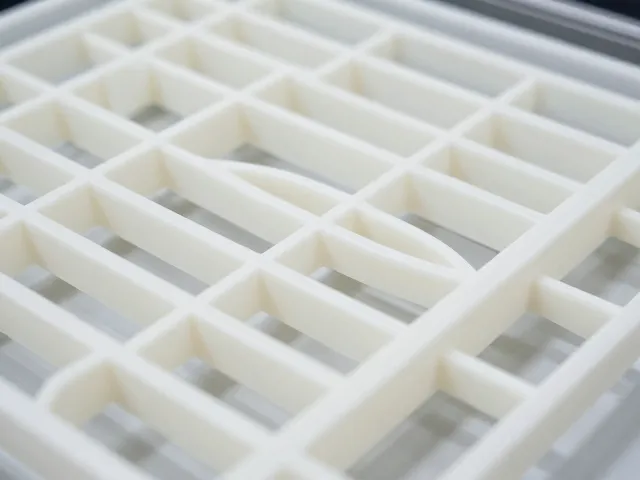
工程塑料骨架之所以能实现长期使用不变形,主要得益于其优异的抗蠕变性能和热变形温度。抗蠕性是指材料在恒定应力作用下,随时间延长发生缓慢塑性变形的特性。高性能工程塑料如聚醚醚酮(PEEK)或改性聚苯硫醚(PPS)具有极高的玻璃化转变温度和分子链刚性,能够有效抵抗长期载荷下的形变。此外,通过添加玻璃纤维、碳纤维等增强材料,可以显著提高材料的模量和强度,降低收缩率,从而在复杂受力环境下保持尺寸精度。这些材料特性使得骨架组件在经过数千小时的高温老化测试或机械疲劳测试后,仍能保持原始的几何形状和连接功能。
结构设计方面,合理的壁厚分布和加强筋布局是防止变形的关键。注塑成型过程中,塑料熔体在模具内流动会产生剪切应力,若设计不当,局部过厚或过薄会导致冷却不均,引发翘曲或凹陷。通过计算机辅助工程(CAE)模拟分析,可以优化浇口位置和流道设计,确保熔体均匀填充,减少内应力残留。同时,骨架与金属嵌件或相邻塑料部件的配合设计需考虑材料的热膨胀系数差异,预留适当的间隙或采用柔性连接结构,以应对温度变化引起的尺寸变化,从而保证整体装配的稳定性和功能性。
高稳定性在工业应用中的表现与验证
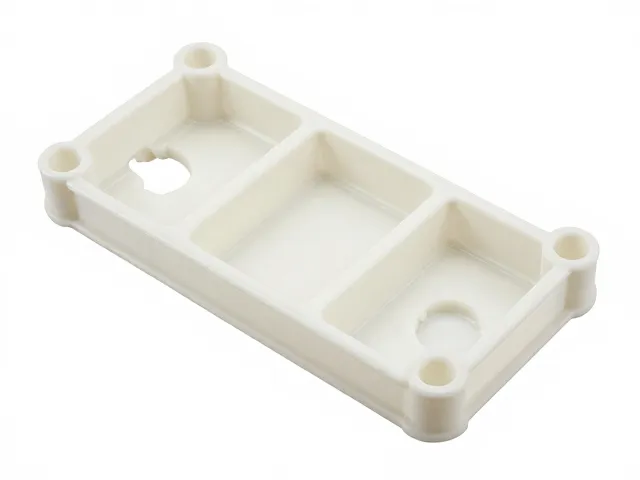
在工业自动化设备中,工程塑料骨架的高稳定性表现为优异的耐化学腐蚀性和抗疲劳性能。例如,在新能源汽车的电池管理系统中,塑料支架需长期接触电解液并承受振动环境,选用耐水解的改性聚碳酸酯或聚苯硫醚材料,可确保在浸没测试中无明显降解或变形。实际应用中,这类骨架组件需通过严格的行业标准测试,如UL94阻燃等级认证、盐雾腐蚀测试以及高低温循环测试。通过这些测试验证的材料和工艺,能够确保产品在恶劣工况下保持电气绝缘性能和机械连接强度,避免因老化或变形导致的系统故障。
尺寸稳定性是高稳定性的重要组成部分,特别是在精密仪器和医疗设备中,微小的尺寸变化可能影响整体性能。工程塑料骨架通过精确控制注塑工艺参数,如注射速度、背压和冷却时间,可以实现微米级别的尺寸精度。例如,某些高精度连接器骨架的尺寸公差可控制在±0.05mm以内,满足高密度装配要求。此外,材料的热变形温度(HDT)是衡量其在高温环境下保持形状的关键指标,许多高性能工程塑料的HDT超过200℃,使其能够在发动机舱或电子设备内部等高温区域可靠工作,无需额外冷却措施,从而简化系统设计并提高整体效率。