工程塑料骨架透气排汗设计的核心逻辑
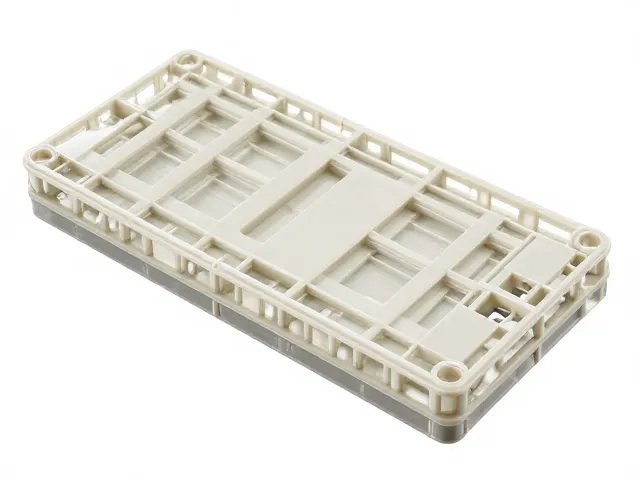
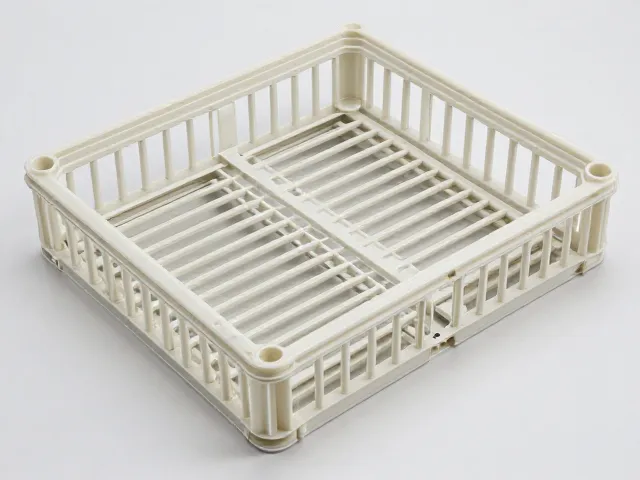
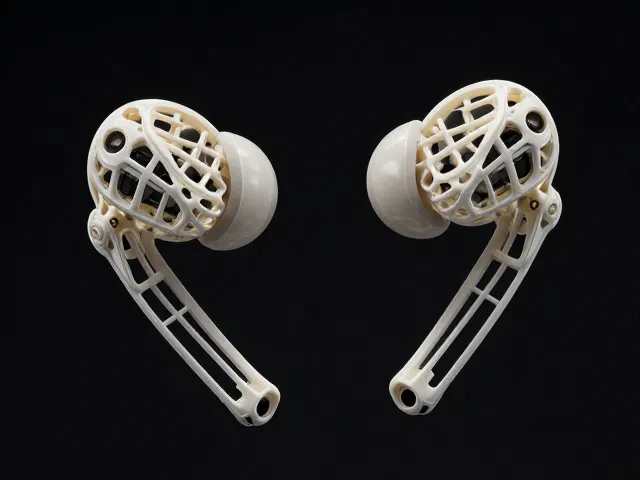
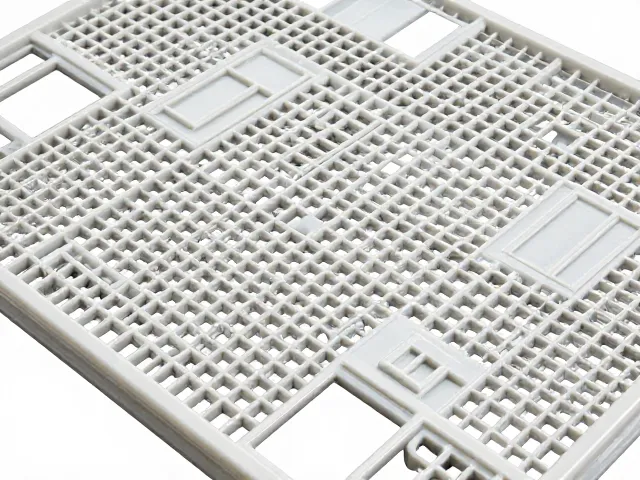
工程塑料在运动护具、高性能鞋材以及功能性服装衬底中的应用,正逐渐从单纯的结构支撑向“结构-功能一体化”转变。传统的实心塑料部件往往存在导热系数低、湿气滞留的问题,长时间佩戴会导致接触面闷热,影响舒适性与安全性。通过引入微孔阵列与中空肋条结构,设计师利用材料本身的低密度特性,在保持骨架强度的同时,构建起空气对流通道。这种设计并非简单的打孔,而是基于流体力学原理,计算气流在复杂几何结构下的湍流与层流分布,确保汗水能迅速通过毛细作用或重力作用排出,而非积聚在表面。
材料的选择直接决定了透气骨架的最终表现。聚碳酸酯(PC)、聚酰胺(PA)以及聚苯硫醚(PPS)等高性能工程塑料,因其优异的耐热性与机械强度,成为主要基材。其中,PA6T和PA12等半芳香族聚酰胺材料,因其低吸湿率与出色的尺寸稳定性,常被用于需要承受高频冲击且对湿度敏感的场景。通过在注塑过程中控制结晶度,材料内部形成微小的非晶区,这些区域有助于水分子的快速扩散。结合表面疏水涂层处理,塑料骨架表面能降低,水滴难以铺展,从而加速液滴滚落,实现被动的快速排汗效果。
精密冲压成型工艺的关键技术解析
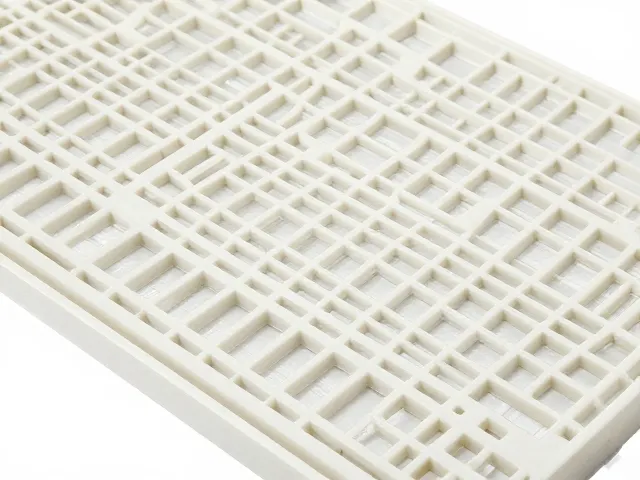
精密冲压成型在工程塑料骨架制造中,主要应用于薄壁件及复杂曲面零件的二次加工或成型。与传统的注塑成型相比,冲压工艺在制造具有高精度孔位、锐利边缘及复杂三维曲面的部件时,展现出独特的优势。该工艺依赖于高刚性的模具钢与高精度的冲头,通过压力机施加瞬时冲击力,使塑料板材发生塑性变形。对于工程塑料而言,由于其分子链结构紧密,成型温度窗口较窄,因此模具温控系统必须具备极高的响应速度,以确保材料在最佳流动性区间内完成成型,避免出现裂纹或应力集中。
在冲压过程中,模具的几何精度与表面处理技术是决定成品质量的核心。模具型腔通常经过精密磨削与抛光,表面粗糙度需达到Ra0.1μm以下,以减少脱模时的摩擦阻力并防止塑料粘附。此外,冲压参数的设定需严格匹配材料特性,包括冲裁速度、压边力以及润滑剂的使用。对于高韧性工程塑料,常采用阶梯式冲压或多工位级进模,逐步释放内应力,防止零件翘曲变形。现代自动化生产线中,激光测距与视觉检测系统被集成入冲压单元,实时监测零件尺寸变化,确保每一批次骨架的公差控制在±0.05mm以内,满足高端运动装备对零部件一致性的严苛要求。
结构优化与性能验证的真实路径
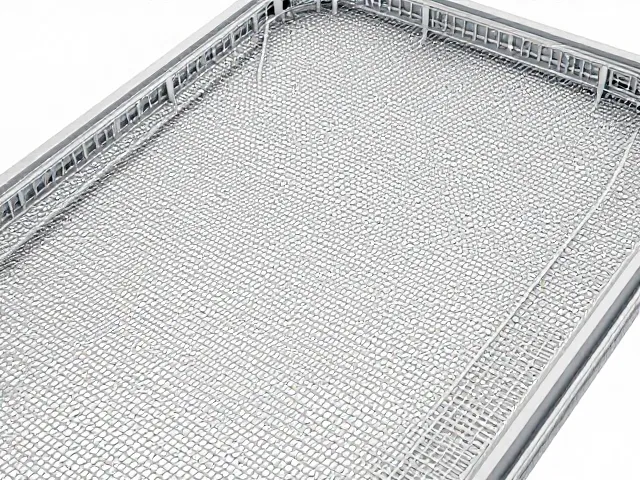
透气排汗骨架的性能验证需通过严密的物理测试与实际场景模拟。实验室环境中,透气性测试通常依据GB/T 11048标准进行,测量在规定压差下,单位面积单位时间的空气流量。同时,吸湿排汗性能则通过单向导湿率测试来评估,记录水分从内层向外层转移的速度与总量。这些数据会结合热成像技术进行分析,观察人体运动过程中,骨架接触区域的热分布与湿度变化。通过对比不同孔型设计、壁厚变化对散热效率的影响,工程师能够迭代优化骨架拓扑结构,找到强度与透气性的最佳平衡点。
在真实使用场景中,骨架的表现会受到温度、湿度、压力分布等多重因素的综合影响。例如,在高温高湿环境下,塑料材料的刚性可能略有下降,此时骨架的支撑稳定性至关重要。通过有限元分析(FEA)模拟不同工况下的应力分布,可以预测潜在的结构失效点。案例数据显示,采用多点支撑与镂空过渡设计的PA骨架,在高强度骑行运动中,其背部接触面的平均温度比实心塑料件降低约2-3℃,且湿气排出时间缩短40%。这种基于数据驱动的优化过程,确保了工程塑料骨架在满足安全防护与结构支撑的同时,提供卓越的动态舒适体验。