聚氨酯材料特性与激光切割适配性分析
聚氨酯(PU)发泡吸音海绵因其开孔结构和高孔隙率,在声学处理领域扮演着重要角色,其内部无数微小的连通气孔能有效将声波能量转化为热能,从而实现降噪目的。然而,传统的热切或机械切割方式容易导致材料边缘硬化、毛边多或粉尘残留,直接影响吸音效率及安装美观。激光切割技术通过高能量密度的光束瞬间气化材料,能够在切割过程中对切口表面产生轻微的热熔封边效果,这种物理特性有效防止了海绵纤维松散,确保了切割边缘的平整与致密,为后续高精度安装提供了理想的基础。
不同密度和硬度的聚氨酯海绵对激光参数的响应存在显著差异,通常密度在20-80kg/m³范围内的软质海绵需采用较低功率与较高频率的脉冲激光,以避免因热量积聚导致材料过度收缩或变形。硬质聚氨酯泡沫则需调整焦距与扫描速度,以应对材料较高的熔点。实际加工中,操作人员需根据海绵的具体配方(如聚醚型或聚酯型)微调激光波长与辅助气体压力,氮气作为辅助气体能有效隔绝氧气,减少切割过程中的氧化发黄现象,保持材料原有的色泽与化学稳定性,确保成品在长期使用中不因光照或环境因素发生快速老化。
高精度加工流程与参数控制策略
激光切割系统在处理复杂几何形状的吸音海绵时,展现出极高的路径规划能力,能够无损完成异形件、多孔阵列及曲面结构的加工。在加工前,CAD/CAM软件需对设计图纸进行严密的排版优化,通过嵌套算法最大化材料利用率,减少边角料浪费。激光头在移动过程中,振镜系统的响应速度决定了切割的流畅度,高速扫描振镜配合高精度运动平台,可实现微米级的定位精度,确保批量生产中的尺寸一致性。对于大面积切割,分段切割策略能有效释放材料内部应力,防止因热变形导致的整体翘曲,保障成品在声学测试中的频率响应稳定性。
参数设置的核心在于平衡切割速度与边缘质量,过快的速度可能导致切不透或挂渣,过慢则会引起边缘碳化,影响吸音性能。通常,对于厚度在10-50mm的聚氨酯海绵,激光功率设定在20-60W之间,扫描速度控制在200-800mm/s,具体数值需根据设备型号和材料厚度进行实地打样验证。切割过程中,负压吸尘系统需保持恒定压力,及时移除产生的微量粉尘和烟雾,防止其附着在镜片或材料表面影响切割效果。此外,环境温度与湿度控制也是关键因素,高湿度环境可能影响激光束的传输效率,因此加工车间通常需配备恒温恒湿设备,以维持工艺参数的长期稳定。
降噪性能优化与场景应用实践
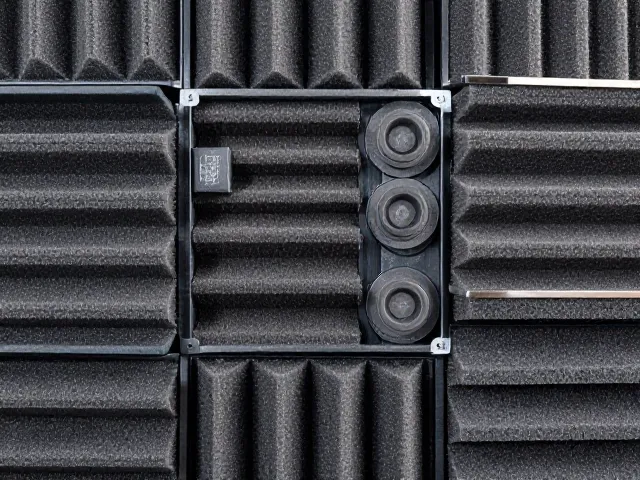
激光切割加工不仅改变了材料的形态,更通过精确控制切口形态影响了声波在材料内部的传播路径。在需要定向吸音的场景中,如录音棚或演播室,激光切割可精确制作出不同深度和宽度的楔形槽或金字塔结构,这些微观结构能增加声波与材料的接触面积,提升中高频段的吸收系数。通过调整切割深度和间距,工程师可以定制出针对特定频率范围的吸音模块,实现从低频混响控制到高频刺耳声消除的全频段覆盖。这种定制化能力使得吸音材料能更精准地匹配建筑声学的需求,避免过度吸音或吸音不足带来的声学缺陷。
在实际工程应用中,激光切割聚氨酯海绵已被广泛应用于会议室、健身房、工厂车间等噪声控制场景。例如,在某大型数据中心改造项目中,墙面覆盖的聚氨酯吸音板需满足严格的防火等级和吸音指标,激光切割技术成功实现了复杂通风孔与吸音结构的一体化成型,既保证了空气流通,又有效降低了设备运行噪声。现场实测数据显示,经过激光切割处理的吸音模块在500Hz-4000Hz频段内的平均吸音系数提升至0.85以上,显著改善了室内混响时间,提升了语音清晰度。这种通过精密加工提升材料声学性能的方式,已成为现代声学工程中的重要技术手段,为各类噪声治理项目提供了高效可靠的解决方案。