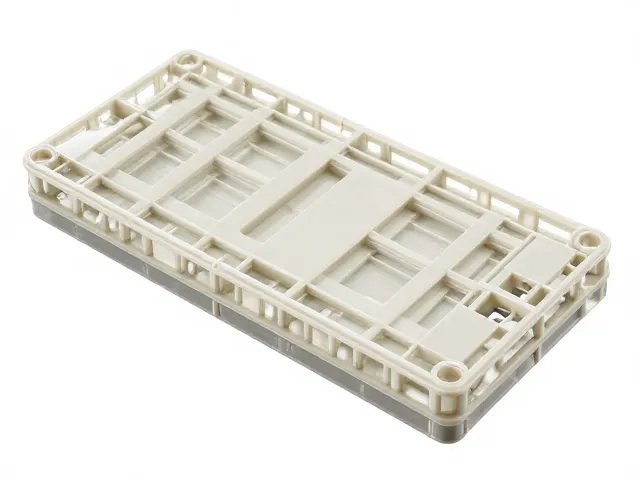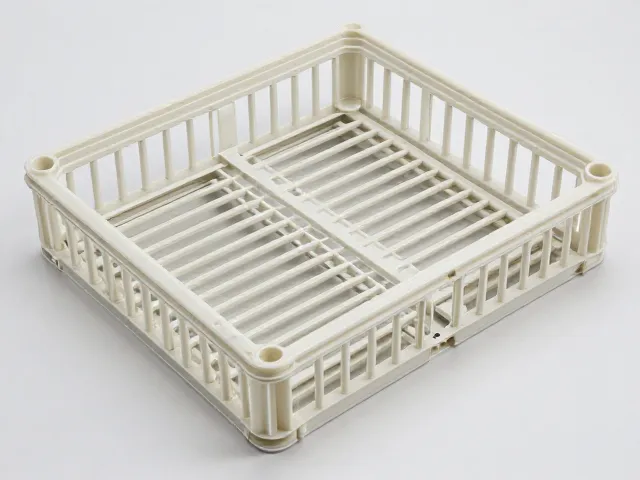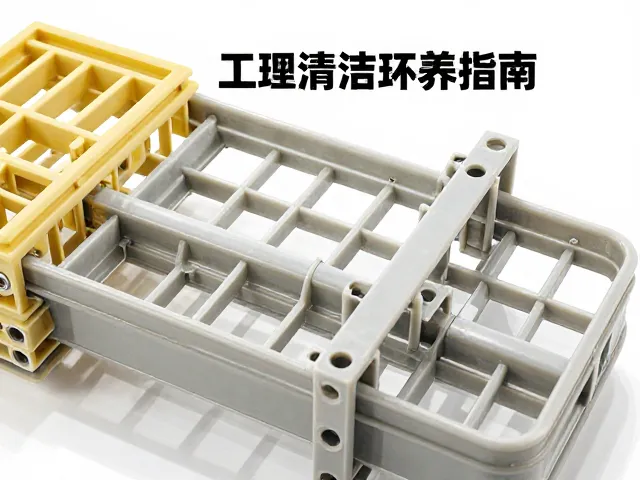
工程塑料骨架冲压成型的核心机理与材料选择
工程塑料骨架在自动化装配中承担着定位、支撑及绝缘的关键职能,其制造过程主要依赖于高精度模具与冲压设备的协同作业。相较于传统金属件,工程塑料如聚醚醚酮(PEEK)、聚苯硫醚(PPS)或聚碳酸酯(PC)等,具有优异的耐热性、尺寸稳定性及机械强度,但其在冲压过程中对温度控制及模具间隙有着更为严苛的要求。材料在加热至玻璃化转变温度以上时,分子链段获得足够的运动能力,从而在模具作用下发生塑性变形,这一物理过程直接决定了骨架最终的微观结构致密性。
材料的选择需严格匹配应用场景中的力学负载与环境条件。例如,在需要承受较高冲击载荷的连接器骨架中,玻璃纤维增强的聚酰胺(PA6T/66)因其极高的刚性和抗蠕变性能成为主流选择。不同牌号塑料的熔体流动速率(MFR)会影响充模效率,过高的MFR可能导致飞边增多,而过低的MFR则易造成填充不足或内应力残留。因此,基于具体工况筛选具备合适结晶度与取向性的树脂基材,是确保后续冲压成型质量的基础前提。
工艺参数对屈服强度的决定性影响
冲压成型过程中的温度场分布是提升屈服强度的核心变量。模具预热温度的设定需精确匹配材料的结晶温度区间,通常需控制在材料热变形温度以下但高于其软化点。当模具温度过高时,材料冷却速率缓慢,虽有利于消除内应力,但可能因结晶度过大导致脆性增加;反之,模具温度过低会导致材料表面迅速冷却固化,内部应力无法释放,极易在脱模后出现翘曲或微裂纹,显著降低屈服强度。通过模温机实现高精度的温度闭环控制,可确保材料在成型过程中保持均匀的分子取向状态。
保压压力与冲压速度共同作用于材料的致密化过程。较高的保压压力有助于减少制品内部的孔隙率,提高材料密度,从而直接提升力学性能。然而,过快的冲压速度可能导致空气被困在型腔内形成气穴,或因剪切热过大引起材料降解。实际生产中,需通过流变分析确定最佳速度曲线,使材料在模具闭合过程中形成均匀的剪切流动。对于厚壁骨架件,分段冲压或多级保压策略能有效平衡各区域的收缩率,避免因体积变化不均导致的强度衰减。
模具设计与结构优化对耐用性的提升
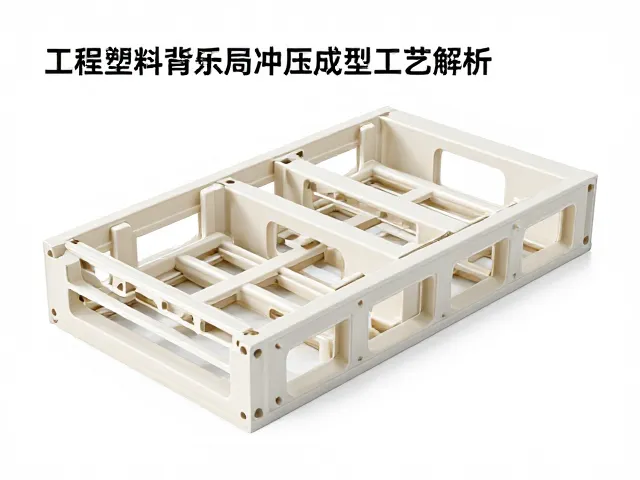
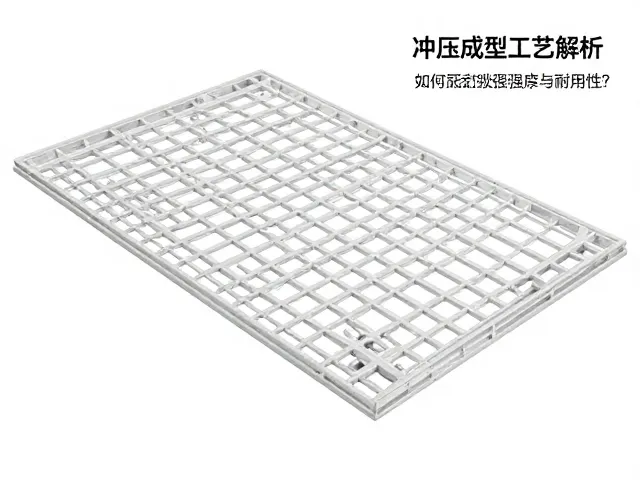
模具型腔的表面处理与几何精度直接影响骨架的长期耐用性。工程塑料在反复冲压过程中与模具接触面会产生摩擦磨损,若模具表面粗糙度不足,可能导致制品表面划伤或脱模困难,进而引发边缘应力集中。采用经过氮化或镀钛处理的模具钢,配合镜面抛光或微织构表面技术,可显著降低摩擦系数,延长模具寿命的同时改善制品外观与尺寸一致性。此外,合理的拔模斜度设计能确保制品顺利脱出,避免因侧向力过大导致的结构损伤。
冷却系统的布局对消除翘曲变形至关重要。不均匀的冷却会导致制品各部位收缩率不一致,产生残余应力,长期使用中易发生应力开裂。优化冷却水道的位置与直径,确保模具各区域热交换效率均衡,是提升骨架尺寸稳定性的关键。对于复杂结构的骨架,可采用随形冷却技术,使冷却通道贴近型腔表面,缩短热传导路径。通过热仿真模拟验证冷却效果,及时调整水路布局,可有效减少因热应力引起的微观缺陷,增强零件在动态负载下的抗疲劳性能。
后处理工艺与检测标准的协同作用
冲压成型后的退火处理是释放内应力、稳定尺寸的重要环节。将制品置于恒温烘箱中,在低于热变形温度但高于室温的条件下进行热处理,可使分子链重新排列,消除成型过程中残留的取向应力。退火时间与温度需根据材料特性精确计算,过长的处理时间可能导致材料氧化或性能下降。对于高精度要求的骨架,退火后的时效处理能进一步稳定微观结构,确保屈服强度在长期使用中不发生显著漂移。
在线检测与离线测试需建立严密的数据闭环。利用高精度影像测量仪对关键定位孔位及装配面进行三维扫描,对比CAD模型评估尺寸偏差。力学测试方面,严格遵循国家标准进行拉伸、弯曲及冲击试验,获取真实的屈服强度与断裂伸长率数据。通过统计过程控制(SPC)分析生产过程中的波动趋势,及时修正冲压参数。建立完整的材料批次追溯体系,确保每一套骨架的性能数据可查可验,从而从源头保障产品的耐用性与一致性。