工程塑料骨架注塑成型的工艺核心与材料特性
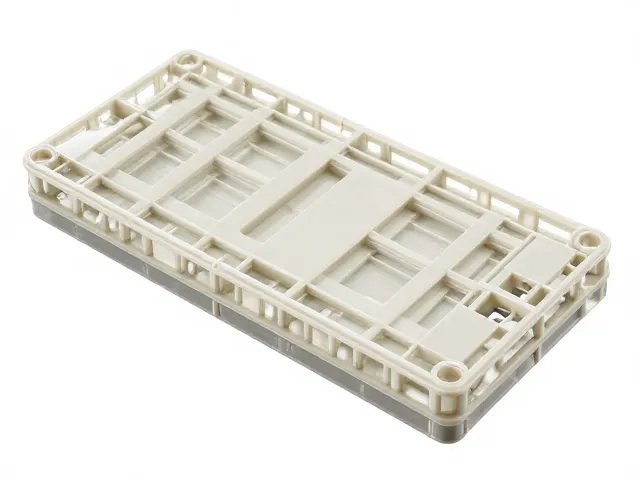
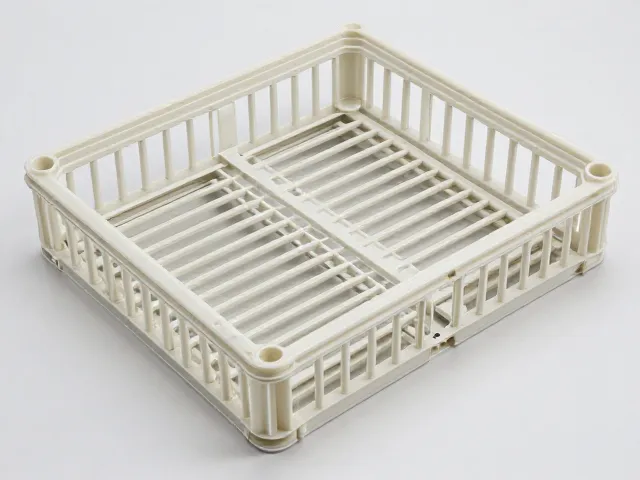
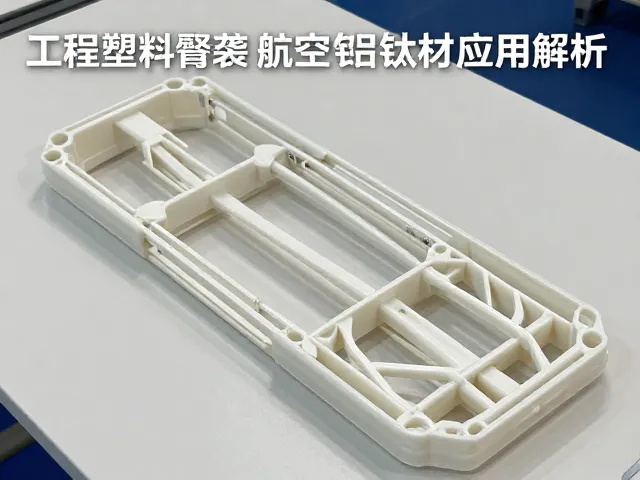
工程塑料骨架在注塑成型过程中,材料的热稳定性与流动性直接决定了最终构件的尺寸精度与结构强度。聚醚醚酮(PEEK)与聚酰亚胺(PI)等高性能聚合物因其卓越的耐热性和机械性能,常被应用于高负载或极端环境下的结构件。注塑过程中,模具温度的控制尤为关键,通常需维持在120°C至200°C之间,以消除内应力并防止结晶不完全导致的力学性能衰减。螺杆剪切速率与注射压力的协同作用,影响着分子链的取向,进而影响零件在长期使用中的抗疲劳特性。
材料供应链的稳定性对生产连续性具有决定性影响。全球主要的高性能工程塑料供应商如索尔维、威格斯等,其牌号命名规则与物性数据需严格对照技术手册进行选型。例如,未增强PEEK的拉伸强度通常在90-100 MPa范围内,而经过30%玻璃纤维增强后,该数值可提升至150 MPa以上。采购时需核实材料的热变形温度(HDT)及吸水率,因为工程塑料普遍具有吸湿性,成型前必须经过严格的干燥处理,含水率需控制在0.02%以下,以避免高温下发生水解反应导致分子链断裂。
注塑成型中的缺陷控制与工艺优化策略
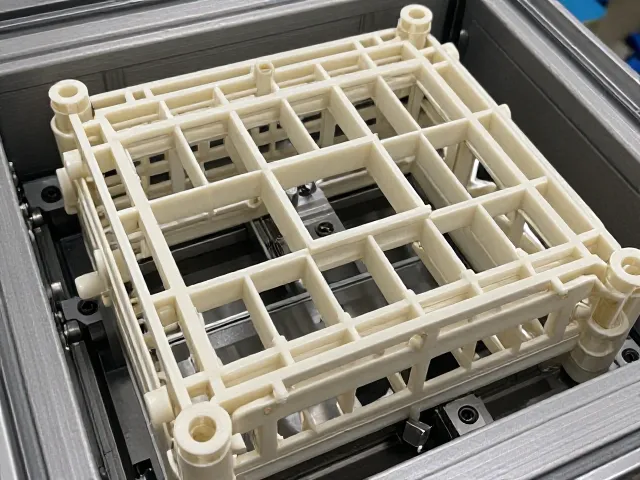
翘曲变形是工程塑料注塑中最为常见的质量问题,其根源在于冷却过程中各部位收缩率的不均匀。通过模流分析软件(如Moldflow)模拟填充与冷却过程,可以识别薄壁与厚壁交接处的应力集中区域。优化浇口位置与数量,确保熔体流动路径的平衡,能有效减少因流动方向差异导致的取向应力。此外,调整保压时间与压力曲线,补偿材料冷却时的体积收缩,是控制尺寸公差的有效手段。对于精密结构件,二次退火处理可进一步释放残余应力,稳定零件尺寸。
表面质量与内部缺陷的管控依赖于严密的过程监控。熔接痕不仅影响外观,更会成为应力集中点,降低零件的长期服役寿命。通过提高熔体温度、优化排气系统设计或调整注射速度,可以改善熔接痕的融合效果。气泡与空洞现象多源于材料未充分干燥或注射过程中卷入空气。真空排气注塑技术或优化浇口设计以引导气体排出,是提升零件致密性的关键措施。实时监测注塑机的油温、料温及压力传感器数据,建立过程能力指数(Cp/Cpk)监控体系,有助于实现批次间的一致性。
高端航空铝材的微观组织调控与力学行为
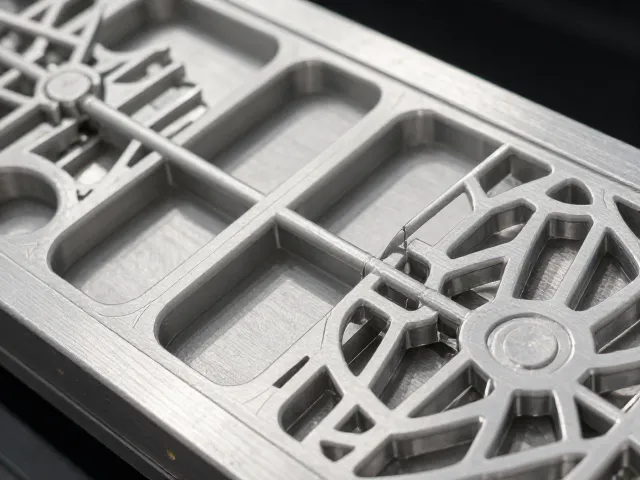
航空级铝合金如7050和7075系列,因其高强度重量比,广泛应用于飞机蒙皮、桁条等承力结构件。这些材料通常经过固溶处理后快速淬火,形成过饱和固溶体,随后通过时效处理析出强化相(如Al2CuMg或Al2Cu)。微观组织中的晶粒尺寸、析出相的分布均匀性以及第二相粒子的形态,直接决定了材料的屈服强度和断裂韧性。现代热处理工艺趋向于采用T7x过时效处理,虽然牺牲少量强度,但能显著提升抗应力腐蚀开裂(SCC)性能,满足航空安全的高标准要求。
铝合金在航空应用中的疲劳性能是设计计算的核心依据。循环载荷作用下,裂纹萌生与扩展行为受表面状态、残余应力及微观缺陷的影响显著。无损检测技术如X射线CT、超声相控阵检测,用于识别材料内部夹杂物、孔隙等微观缺陷。在结构设计阶段,需依据断裂力学原理,计算临界裂纹尺寸,确保即使存在微小缺陷,结构仍能安全服役。表面处理如微弧氧化或阳极氧化,不仅能提高耐腐蚀性,还能作为涂层结合层,增强防护效果。
钛合金在航空关键部件的应用优势与加工挑战
钛合金,特别是Ti-6Al-4V(TC4),凭借其优异的比强度、耐腐蚀性及高温稳定性,成为航空发动机压气机叶片、起落架及机身关键连接件的首选材料。钛合金在高温下能与氧、氮、氢等元素发生反应,形成脆性表层,这对加工环境提出了极高要求。切削过程中,钛合金导热性差,导致切削区温度极高,易引起刀具快速磨损和工件表面硬化。采用冷却润滑技术、优化刀具几何角度及切削参数,是保证加工精度和表面完整性的关键。
增材制造技术为钛合金复杂结构件的制造提供了新途径。选区激光熔化(SLM)等技术可实现近净成形,减少材料浪费并缩短生产周期。然而,增材制造过程中的快速熔凝特性,导致材料内部存在较高的残余应力和独特的微观织构。后处理工艺如等静压(HIP)和热处理,对于消除内部孔隙、均匀化微观组织、释放残余应力至关重要。此外,钛合金的成本高昂,原材料制备及加工过程中的损耗控制,直接影响最终部件的经济可行性。
多材料连接技术与航空结构集成
航空结构日益复杂,单一材料难以满足所有性能需求,多材料连接技术成为关键。机械连接(如螺栓、铆接)需考虑异种材料间的电化学腐蚀及热膨胀系数差异导致的应力集中。胶接技术通过高性能环氧树脂或改性酚醛树脂,能够实现大面积连接,改善应力分布,提高疲劳寿命。胶接面的预处理,包括喷砂、化学蚀刻或等离子处理,对界面结合强度具有决定性影响。
复合材料与金属的连接是另一大技术难点。碳纤维增强聚合物(CFRP)与铝合金的连接需解决界面相容性问题。化学转化膜处理、底涂剂应用等技术可增强界面附着力。在连接过程中,需精确控制紧固扭矩,防止过盈配合导致复合材料分层或金属件塑性变形。连接区域的局部加强设计,如增加补强板或采用阶梯式接头,有助于分散载荷,提高整体结构的承载能力。
材料测试标准与适航认证体系
航空材料的选用与验证需严格遵循国际标准体系,如美国材料与试验协会(ASTM)和国际标准化组织(ISO)的标准。拉伸、压缩、弯曲、冲击及疲劳测试,是评估材料力学性能的基础试验。对于工程塑料,还需进行环境老化测试,评估其在紫外线、高温、湿度等条件下的性能衰减情况。钛合金及铝合金的无损检测标准,如ASTM E1444和E1417,规定了渗透检测和磁粉检测的操作规范,确保材料内部无危险性缺陷。
适航认证是航空部件进入市场的必经之路。美国联邦航空管理局(FAA)和欧洲航空安全局(EASA)对航空材料的来源、生产过程、质量控制及追溯性有着严苛规定。材料供应商需提供完整的材料证书(MTC),记录化学成分、热处理状态及测试结果。生产过程中,每批次材料需经过严格的首件检验和过程监控,确保符合设计规范。任何工艺变更或材料替代,均需经过重新验证和适航当局批准,以证明其不会影响飞行安全。