工程塑料骨架的材料特性与选型逻辑
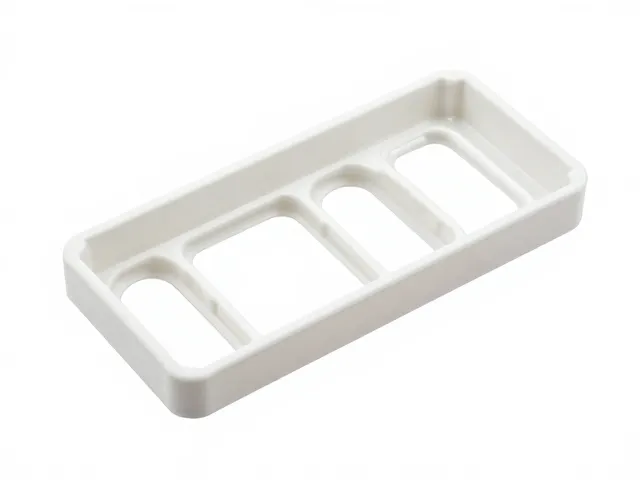
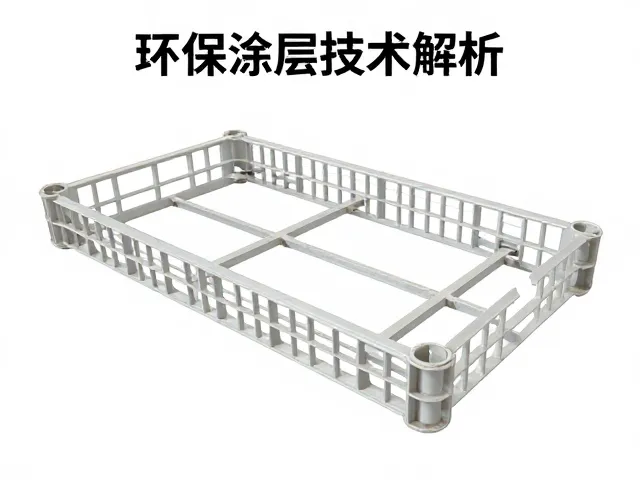
工程塑料骨架在现代工业装配中承担着连接、固定及结构支撑的关键职能,其核心优势在于材料本身具备的优异机械性能与环境耐受度。相较于传统金属或普通热塑性塑料,高性能工程塑料如聚醚醚酮(PEEK)、聚酰亚胺(PI)以及改性聚苯硫醚(PPS),在分子结构上引入了刚性芳香环或杂环结构,这种化学特性直接赋予了材料极高的硬度与耐磨性。在实际工况下,骨架部件常需承受高频摩擦、高温环境以及化学介质侵蚀,高硬度确保了骨架在长期受力下不易发生塑性变形,而耐磨性则延长了整体组件的使用寿命,降低了因磨损导致的失效风险。
选材过程中需严格匹配应用场景的物理与化学需求。例如,在自动化设备中频繁转动的连接件,通常优先选用添加了二硫化钼或石墨润滑剂的改性PA6或POM材料,以进一步降低摩擦系数并提升自润滑性能;而在需要承受极高载荷且环境温度超过150摄氏度的场景,PEEK材料因其出色的耐热性和尺寸稳定性成为主流选择。材料的热变形温度、吸水率以及抗冲击强度是决定骨架可靠性的关键参数,工程师需依据具体的负载曲线和温度场分布,通过材料数据库筛选出国标或行业通用标准下的合规型号,确保基础材料性能满足设计预期。
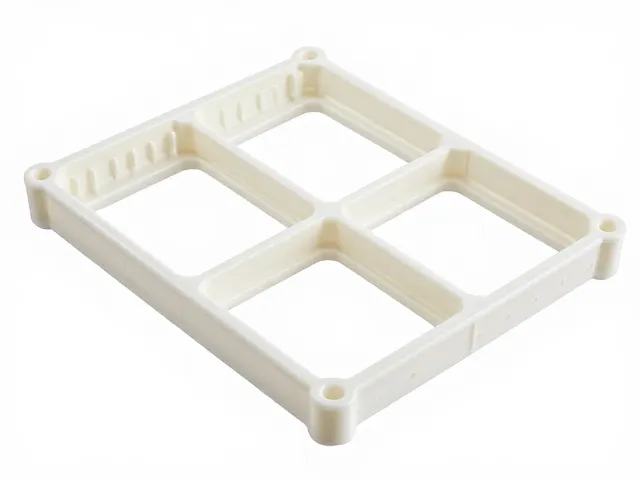
精密冲压成型的核心工艺流程
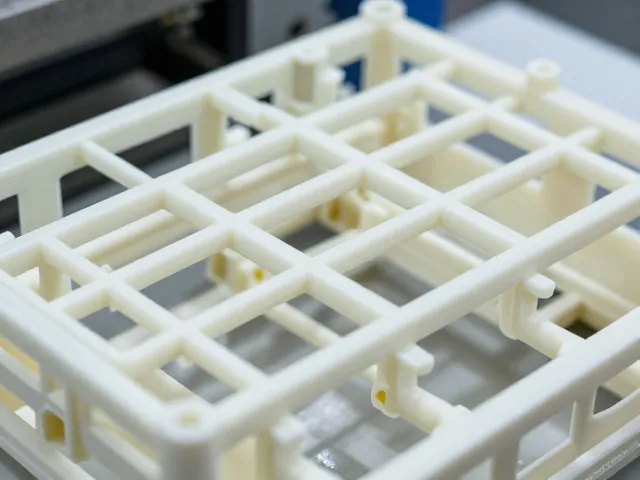
精密冲压成型是将工程塑料板材或带材转化为特定形状骨架的关键工序,其核心在于模具设计与冲压参数的精确控制。不同于金属冲压,工程塑料在冲压过程中对温度敏感,因此常采用热冲压或温冲压工艺。在预热阶段,塑料板材被加热至玻璃化转变温度(Tg)附近,使材料处于高弹态,从而降低流动阻力,避免在冲裁过程中出现裂纹或毛刺。模具通常采用硬质合金或经过特殊表面处理的钢材,以应对工程塑料较高的摩擦系数,模具的刃口间隙需根据材料厚度和类型进行微米级的调整,以确保切断面的平整度。
冲压过程中的压力控制与脱模机制直接影响成型的精度。由于工程塑料具有粘弹性,冲压后可能存在应力松弛现象,因此模具设计中需设置合理的斜顶或顶出机构,防止零件在脱模瞬间因内应力释放而发生翘曲或变形。高速冲压时,冲压速度需与材料的响应时间相匹配,过快的速度可能导致局部过热或材料撕裂,过慢则影响生产效率。此外,冲压后的时效处理也是必要环节,通过恒温退火消除内部残余应力,稳定零件尺寸,确保后续装配时的配合精度。
成型过程中的质量控制与精度保障
在精密冲压成型过程中,尺寸精度与表面质量是衡量骨架部件合格与否的核心指标。工程塑料的热膨胀系数较大,环境温度波动极易影响模具型腔的尺寸稳定性,因此生产环境需保持恒温恒湿,模具需配备精密的温度控制系统,以维持冲裁区域的温度一致性。在线检测系统常采用视觉识别或激光扫描技术,对冲压后的骨架进行实时尺寸监控,重点检测关键配合面的孔径、孔距以及平面度,确保每一批次产品的公差控制在±0.05mm以内,满足高精度装配要求。
材料的一致性是保障成型质量的另一大支柱。工程塑料原料在仓储和运输过程中可能因吸湿而改变性能,特别是对于PA、PBT等吸湿性较强的材料,使用前必须进行严格的干燥处理,水分含量需控制在规定的ppm范围内,否则在冲压高温下水分气化会导致制品内部产生气泡或银纹,严重削弱机械强度。此外,原料的批次检验需包括熔体流动速率(MFR)、密度及力学性能测试,确保每卷板材的物理性能均匀稳定,从源头杜绝因材料波动导致的成型缺陷。
后处理工艺与表面性能优化
冲压成型后的工程塑料骨架通常需要进行一系列后处理工序,以进一步提升其物理性能或满足特殊工况需求。去应力退火是最常见的后处理步骤,通过将零件置于烘箱中,在低于热变形温度但高于室温的条件下保温一定时间,缓慢冷却以消除冲压过程中产生的内应力,防止零件在长期使用中发生尺寸变化或开裂。对于需要提高表面硬度和耐磨性的场景,可采用等离子表面处理或化学蚀刻工艺,改变材料表层的分子结构,增强其抗磨损能力和耐化学腐蚀性。
表面处理还需考虑后续装配中的摩擦特性。对于需要与其他部件进行滑动配合的骨架表面,可进行浸渍润滑或喷涂耐磨涂层处理。例如,在POM骨架表面涂覆特制润滑剂,可显著降低摩擦系数,提升运动部件的顺滑度。此外,部分工程塑料骨架在冲压后需进行二次加工,如激光打标、CNC钻孔或攻丝,这些工序需严格控制加工参数,避免局部过热导致材料降解或变形,确保最终产品的功能完整性与外观质量。