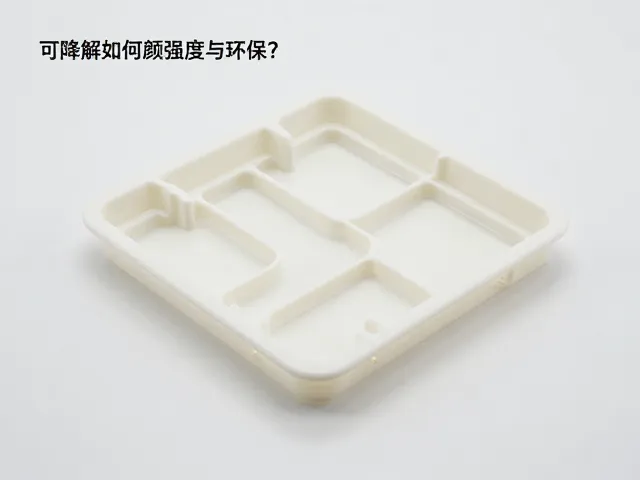
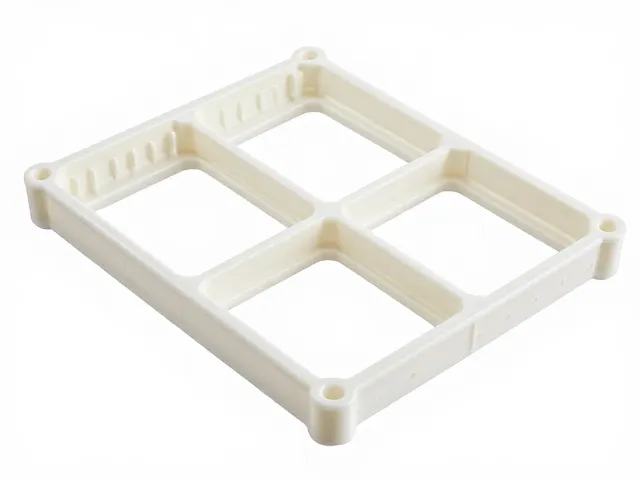
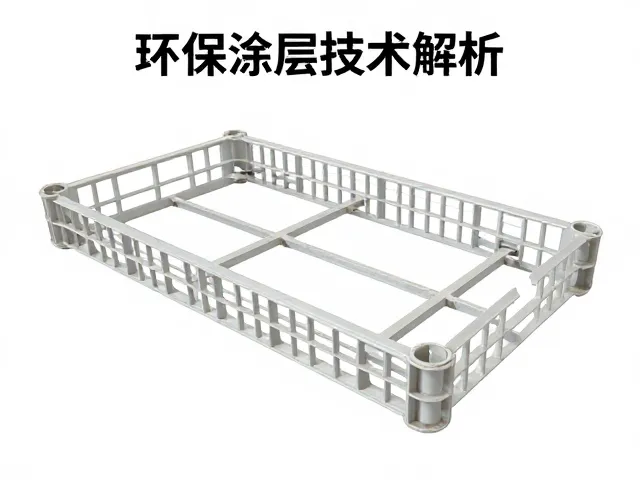
工程塑料骨架注塑工艺的核心挑战
工程塑料骨架注塑工艺在现代制造业中扮演着关键角色,特别是在需要兼顾机械强度与环境友好性的领域。传统工程塑料如聚酰胺(PA)和聚碳酸酯(PC)虽然具备优异的力学性能,但其不可降解的特性带来了严峻的环境压力。随着全球对可持续发展的重视,将可降解材料应用于高负荷部件已成为行业技术攻关的重点方向。这一转变并非简单的材料替换,而是涉及从分子结构设计到成型工艺参数的全方位重构。
可降解部件在替代传统金属或工程塑料骨架时,面临着刚度不足和耐热性下降的技术瓶颈。聚乳酸(PLA)和聚羟基脂肪酸酯(PHA)等生物基材料虽然具备环保优势,但其玻璃化转变温度较低,且在高温高湿环境下易发生水解,导致长期服役能力受限。为了克服这些缺陷,生产工艺必须引入特殊的改性技术,例如通过添加纳米纤维素或天然纤维进行增强,以弥补基体材料在微观结构上的缺陷。这种材料层面的革新直接决定了最终部件能否在保持环保属性的同时,满足工程应用中对强度和耐久性的严苛要求。
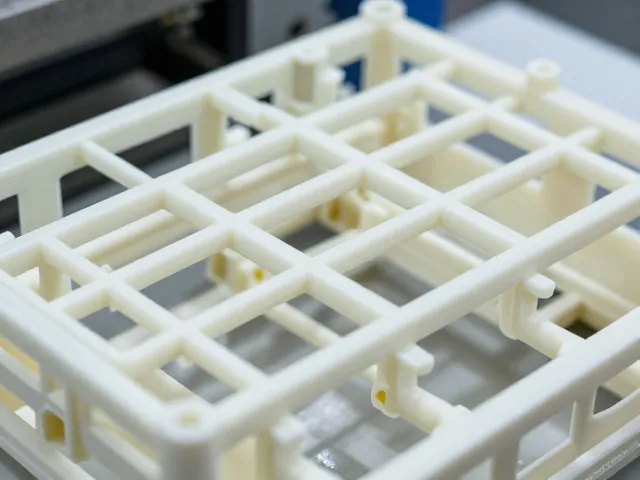
增强改性与配方优化策略
提升可降解工程塑料骨架强度的有效途径在于复合增强技术。研究表明,将天然纤维如竹纤维、麻纤维或木质素与聚乳酸基体结合,可以显著提高材料的拉伸强度和模量。例如,经过表面处理的竹纤维增强聚复合材料,其弯曲强度可比纯聚乳酸提升30%以上,同时保持良好的生物降解率。这种增强策略不仅解决了强度问题,还利用了天然纤维的多孔结构,进一步促进了材料在堆肥环境下的微生物侵蚀效率,实现了力学性能与环保性能的协同优化。
除了天然纤维,生物基增韧剂也是平衡脆性与强度的关键。可降解塑料普遍存在脆性大、冲击强度低的问题,通过引入聚丁二酸丁二醇酯(PBS)或聚己二酸/对苯二甲酸丁二醇酯(PBAT)作为增韧相,可以有效改善材料的断裂伸长率。在实际配方中,纳米二氧化硅或石墨烯的添加能够诱导形成致密的网络结构,阻碍裂纹扩展。这种微观结构的调控使得材料在承受冲击载荷时表现出更好的能量吸收能力,从而确保骨架部件在复杂工况下的结构完整性,避免因局部应力集中导致的过早失效。
注塑成型工艺参数控制
可降解工程塑料对加工温度极为敏感,过高的熔体温度会导致聚合物链断裂,引发严重的降解反应,从而大幅降低部件强度。因此,注塑工艺需采用低温高速的成型策略。聚乳酸等材料的最佳加工温度区间通常控制在170-200摄氏度之间,远低于传统工程塑料的加工温度。在此温度范围内,通过精确控制螺杆转速和注射速度,可以减少剪切热效应,防止材料热分解。同时,模具温度的控制至关重要,较高的模温有助于结晶度的提高,从而提升部件的耐热性和尺寸稳定性,但需避免因冷却过慢导致生产周期延长。
保压与冷却阶段对部件的最终性能有着决定性影响。由于可降解材料通常具有较高的收缩率,合理的保压压力和时间能够补偿树脂在冷却过程中的体积收缩,防止部件出现缩痕或内部空洞,这些缺陷会直接削弱骨架的承载能力。此外,对于厚壁骨架部件,需优化冷却水路布局,确保均匀冷却,减少内应力残留。残余内应力不仅会降低部件的长期尺寸稳定性,还可能在后续装配或使用过程中引发应力开裂。通过模拟分析优化浇口位置和数量,可以改善熔体流动平衡,确保骨架各部位密度均匀,从而获得一致的力学表现。
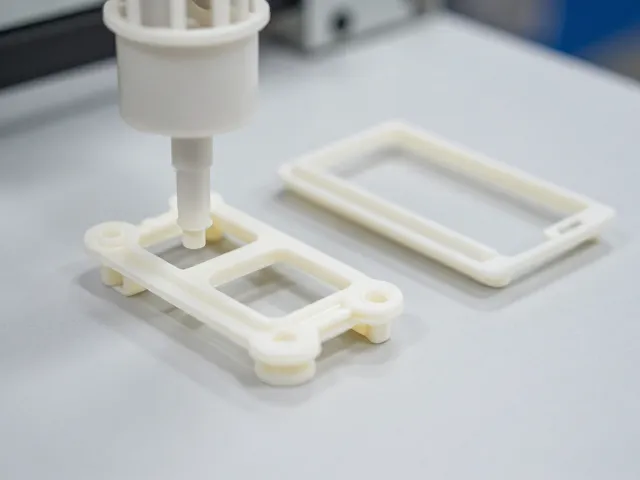
后处理与长期性能验证
注塑成型后的部件通常需要进行退火处理以消除内应力并提高结晶度。对于聚乳酸基骨架部件,退火温度一般设定在100-120摄氏度,持续时间根据部件厚度而定。这一热处理步骤能够显著提升材料的热变形温度,使其更好地适应高温工作环境。同时,退火过程有助于稳定材料的分子结构,减少因环境因素引起的性能波动。经过妥善后处理的部件,其在实际使用中的长期力学性能衰减现象得到明显抑制,延长了产品的有效服役周期。
长期性能验证需基于真实的环境数据而非实验室理想条件。可降解部件在土壤、海水或工业堆肥环境中的降解速率会因微生物种类、湿度和温度差异而有所不同。因此,评估强度与环保的兼顾情况,必须结合具体应用场景进行加速老化测试和自然降解监测。通过监测部件在不同时间节点的拉伸强度变化率和分子量分布,可以建立严密的性能衰减模型。这种基于数据的验证方法确保了可降解骨架部件在提供足够结构支撑的同时,能够在废弃后按预期完成降解过程,真正实现从生产到废弃的全生命周期环保闭环。