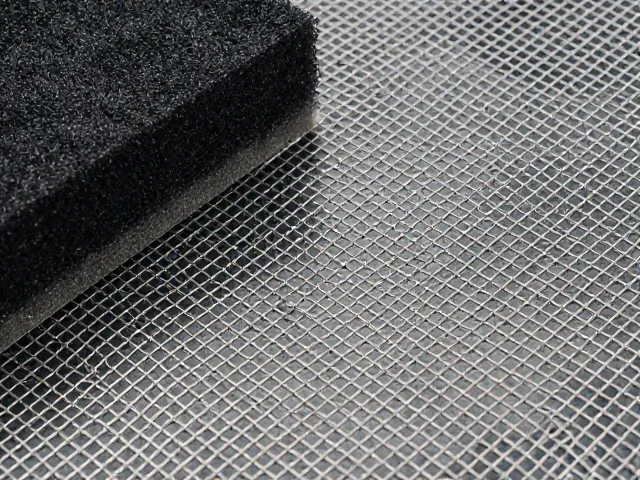
吸音海绵与金属网罩的超声波焊接原理
吸音海绵通常由聚氨酯或聚酯纤维制成,具有多孔疏松的结构特征,而金属网罩多为不锈钢或铝合金材质,表面坚硬且导热性强。超声波焊接技术利用高频机械振动产生的热量,使两种异质材料在接触界面处产生摩擦热,从而实现分子间的熔接或机械嵌合。对于海绵这类非导电且低熔点的材料,传统热板焊接容易导致表面硬化或变形,而超声波焊接通过焊头直接作用于结合点,能量密度高且加热时间极短,能有效避免海绵内部结构塌陷,保持其原有的吸音孔隙率。
在具体工艺过程中,超声波发生器输出的高频电信号经换能器转换为机械振动,频率通常设定在20kHz至40kHz之间。焊头压在金属网罩与吸音海绵的复合部位,振动波穿透金属网孔直达海绵内部。金属网罩作为能量传导介质,将振动传递给海绵表面,使海绵表层树脂成分迅速软化并嵌入金属网孔中。冷却后,软化的海绵材料重新固化,形成类似“铆接”的效果,这种物理嵌合方式不仅连接牢固,还能减少因胶水粘合带来的挥发性有机物释放,符合环保材料的应用趋势。
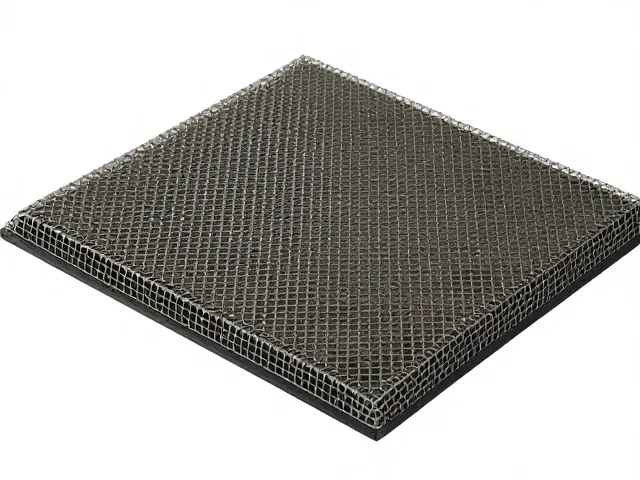
关键工艺参数与设备选型逻辑
设备功率的选择需严格匹配吸音海绵的密度与厚度。一般而言,密度在20-40kg/m³的中高密度海绵,配合0.3-0.8mm厚的金属网罩,建议选用输出功率在1200W至2000W之间的超声波焊接机。若海绵密度超过50kg/m³或金属网罩厚度增加,需相应提高功率以防止焊接不牢,但过高的功率会导致海绵表面压痕过深,影响美观及声学性能。频率方面,20kHz设备能量密度大,适合大面积或厚料焊接;25kHz或30kHz设备振动更细腻,适用于精密电子外壳上的小型网罩焊接,能减少对周围精密元件的热影响。
焊接时间与压力控制是决定成品良率的核心变量。焊接时间通常控制在0.5秒至2.5秒之间,过短会导致结合力不足,海绵易脱落;过长则会造成海绵熔融塌陷,堵塞吸音孔洞,降低降噪效果。焊接压力需通过气压缸精确调节,一般保持在0.2MPa至0.5MPa之间,具体数值需根据海绵回弹特性进行微调。此外,焊头的设计至关重要,需定制带有对应网孔形状的合金焊头,确保振动能量能精准传递至每个需要固定的网孔位置,同时焊头表面需经过硬化处理,以应对长时间高频振动下的磨损。
常见缺陷分析与工艺优化方案
焊接过程中最常见的缺陷是“虚焊”或“脱焊”,这通常源于金属网罩表面氧化层未清除或海绵表面存在油污。在正式焊接前,需确保金属网罩经过酸洗或打磨处理,去除氧化皮和油脂,以增强能量传递效率。若发现焊接点周围海绵发黄或硬化,说明局部过热,此时应降低焊接压力或缩短焊接时间,或改用脉冲式焊接模式,通过间歇性振动控制热积累。对于大面积连续焊接,需优化焊头行进路径,采用分段焊接或螺旋路径,以分散热量,避免整体结构受热变形。
另一个常见问题是焊接后金属网罩变形或海绵表面压痕过深。这往往与焊头平面度不足或设备底座刚性不够有关。在选型和调试阶段,需检查焊头与变幅杆的接触面是否平整,确保无松动。若海绵较软,可在焊头与海绵接触面增加一层柔性缓冲垫(如特制硅胶或铜箔),以均匀分布压力,保护海绵表层结构。对于需要兼顾强度与美观的场景,可采用“点焊+边缘包边”的组合工艺,先在内部关键点固定,再对边缘进行连续性焊接,从而在保证结构稳定性的同时,维持产品外观的整洁度。
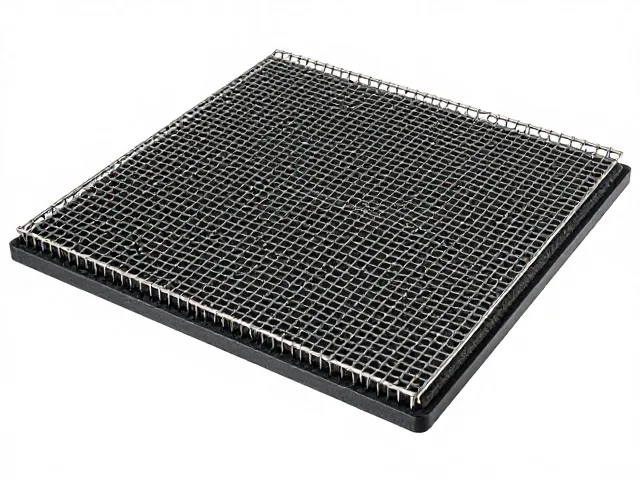
应用场景与材料兼容性考量
在汽车内饰件中,吸音海绵与金属网罩的焊接常用于车门内饰板或引擎盖隔音棉的安装。汽车环境对材料的耐候性要求极高,超声波焊接形成的物理嵌合结构具有良好的抗震动性能,能抵抗长期行驶过程中的高频振动,防止网罩脱落或海绵粉化。在此类应用中,需特别注意海绵材料的耐温性,确保焊接过程中的瞬时高温不会导致海绵内部添加剂分解,释放异味或影响声学性能。
在家电领域,如空气净化器、吸尘器的进风口滤网固定,也广泛采用此工艺。此类场景对焊接速度和生产效率要求较高,通常配备多工位旋转台或自动上下料装置,以实现连续化生产。材料方面,由于家电滤网常涉及过滤效率与风阻平衡,焊接过程中需严格控制网孔的通透性,避免焊接熔融物堵塞网孔。部分高性能滤网采用特殊涂层金属网,需验证超声波振动是否破坏涂层完整性,必要时需调整焊头频率或增加保护层,以确保护网在过滤功能与结构固定双重需求下的稳定性。